Cas d'échec

Leçons apprises et prévention des risques

JSGK fournit des leçons apprises et une prévention des risques pour les sous-stations, les salles de commutation, les installations industrielles et les sites de projets d'énergies nouvelles.
Trouvé lors de nos propres tests Fixé à la source Intégré dans les spécifications Documenté, pas caché
Qu'est-ce qui n'a pas fonctionné – et ce que nous avons fait
Cinq défauts que nous avons trouvés et les correctifs qui sont restés.

Les entrées typiques du devis incluent le niveau de tension, le courant nominal, le niveau de court-circuit, la capacité du transformateur, la quantité de circuit, l'environnement du site, les dessins et les documents requis.

Cas 01 Condensation sur l'acier de l'aménagement intérieur dans les climats froids et humides Résolu
Ce que nous avons vu
Des gouttes d'eau et des taches humides sur les faces intérieures des murs et autour des fixations lors de déploiements froids et humides, avec un risque de moisissure au fil du temps.
Cause profonde
Ponts thermiques : les éléments en acier transportent le froid directement à travers le mur, de sorte que l'air intérieur chaud se condense sur la surface intérieure froide.
Ce que nous avons changé
Ajout d'une rupture de pont thermique au niveau de l'acier, d'une isolation continue et d'une couche pare-vapeur pour les commandes en climat froid, précisées à la destination.
Maintenant : Les constructions pour climat froid sont livrées avec la composition murale améliorée par défaut – dites-nous la destination et nous la spécifierons.
Cas 02 Fissuration des soudures au niveau des connexions d'angle sous la charge d'empilage et de transport Résolu
Ce que nous avons vu
Fissuration capillaire au niveau de quelques soudures de coin après un empilement répété et le pilonnage du transport longue distance.
Cause profonde
Les contraintes se sont concentrées sur les détails des coins et la qualité des soudures variait d'un soudeur à l'autre : les joints fragiles ont échoué en premier.
Ce que nous avons changé
Renforcement des détails des coins, normalisation de la procédure de soudage et ajout d'un contrôle visuel après soudage avant que les unités ne quittent la ligne.
Maintenant : les coins sont inspectés selon une liste de contrôle fixe et le détail renforcé est standard.
Cas 03 Portes et fenêtres contraignantes après un long transport maritime Résolu
Ce que nous avons vu
Une poignée d’unités sont arrivées avec des portes ou des fenêtres qui restaient coincées ou ne se fermaient pas proprement après des semaines en mer.
Cause profonde
La structure s'est pliée et tordue pendant le transport, creusant les ouvertures juste assez pour déséquilibrer les cadres.
Ce que nous avons changé
Renforcement des cadres de portes et de fenêtres, ajout de renforts de transport amovibles et équerrage de chaque ouverture sur un gabarit avant expédition.
Maintenant : les ouvertures sont préparées pour l'expédition et vérifiées en usine - elles fonctionnent à l'arrivée.
Cas 04 Rebond du sol dans les ailes extensibles déployées Résolu
Ce que nous avons vu
Ressort et rebondissements notables sous les pieds dans les ailes ouvertes des premières unités extensibles lorsqu'elles sont meublées et occupées.
Cause profonde
Les solives de plancher s'étendaient trop loin pour l'aile en porte-à-faux une fois qu'elle supportait une charge réelle et dynamique - suffisamment rigides pour y tenir debout, pas assez rigides pour se sentir solides.
Ce que nous avons changé
Espacement des solives resserré et utilisation d'une section de plancher plus profonde dans les ailes, puis revérification de la flèche sous charge avant la signature.
Maintenant : les planchers extensibles sont conçus en fonction de la portée chargée, de sorte que l'aile déployée semble aussi solide que le noyau.
Cas 05 Cloquage du revêtement et rouille précoce dans le brouillard salin côtier Résolu
Ce que nous avons vu
Cloques de peinture et taches de rouille superficielle apparaissant précocement sur les unités situées directement sur la côte, notamment au niveau des bords et des fixations.
Cause profonde
Le système de revêtement standard n’était pas conçu pour un brouillard salin constant, et la couverture était mince sur les bords coupés et les soudures là où la rouille commence.
Ce que nous avons changé
Offrez un système de revêtement marin amélioré avec une préparation appropriée des bords et des attaches galvanisées pour les commandes côtières.
Maintenant : si vous nous dites qu'il s'agit d'un site côtier, nous citons les spécifications du revêtement de qualité marine dès le début.

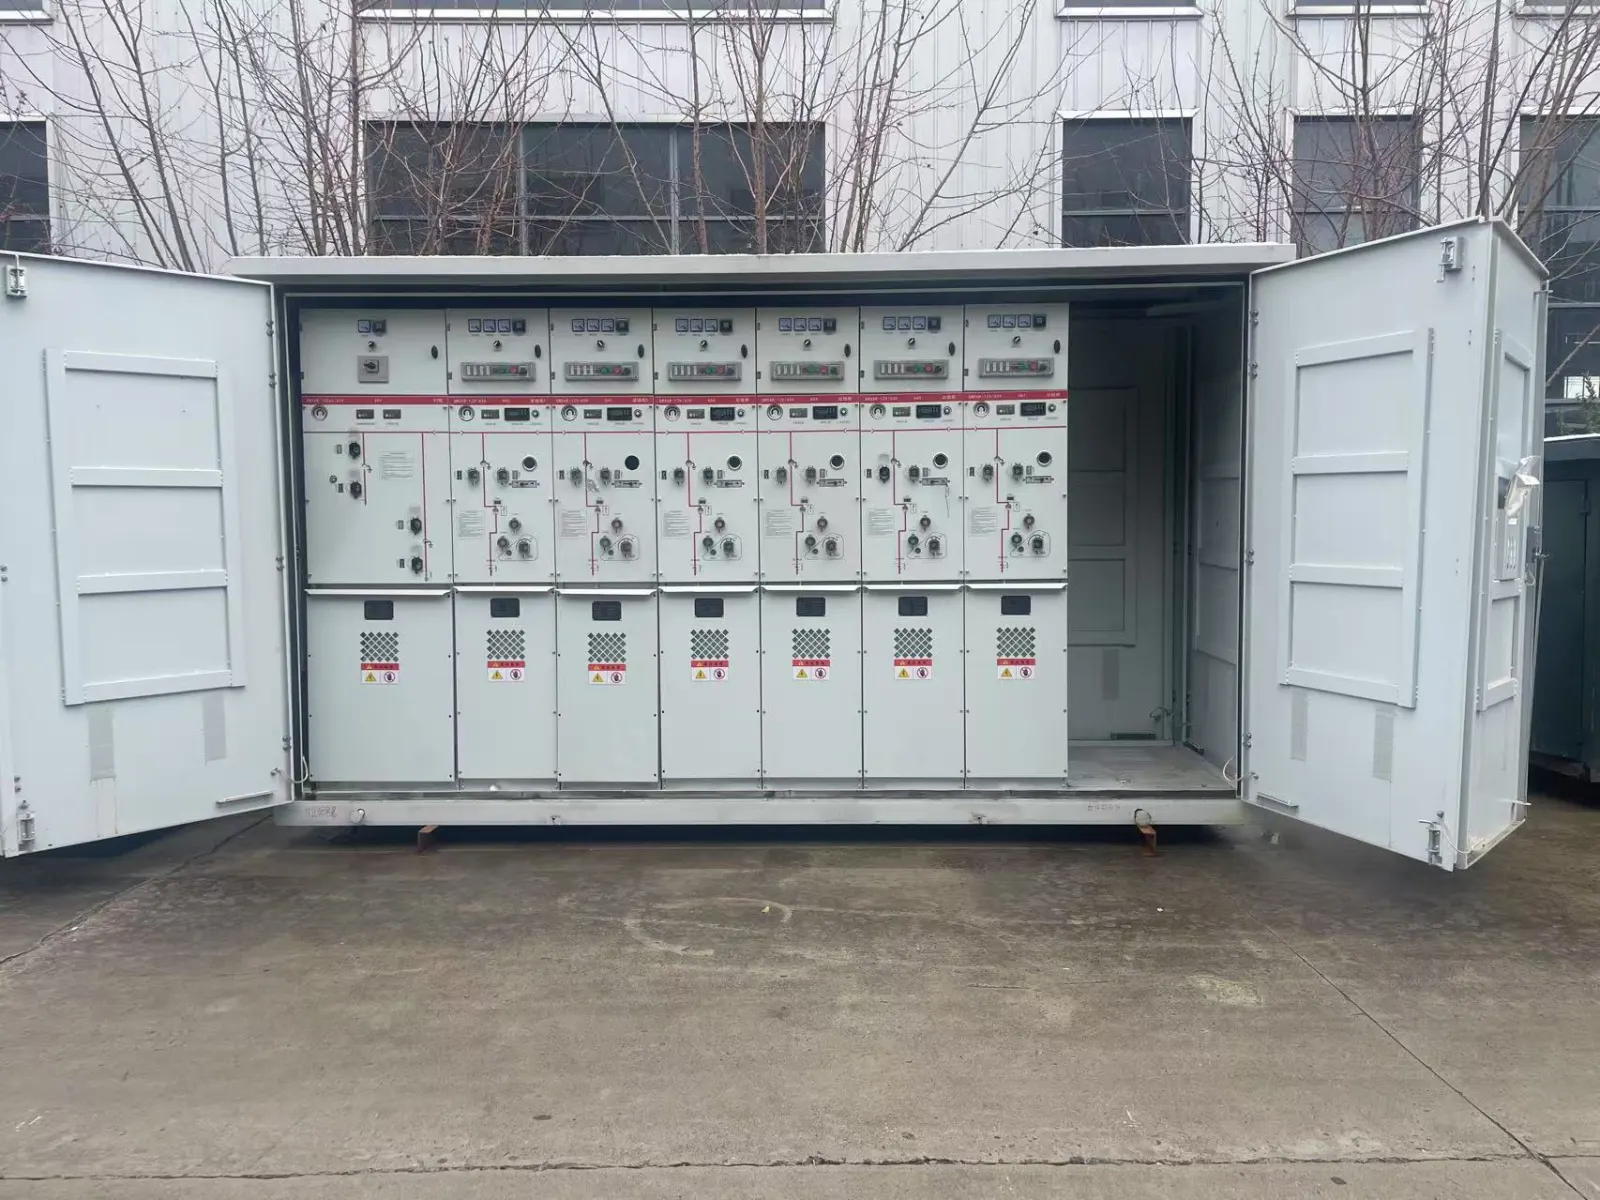
La configuration finale est confirmée à partir des fiches techniques approuvées, des schémas unifilaires, des dessins de disposition des armoires et des normes de projet avant la production.

Comment nous les attrapons en premier
Chaque faute ci-dessus est sortie de cette boucle.

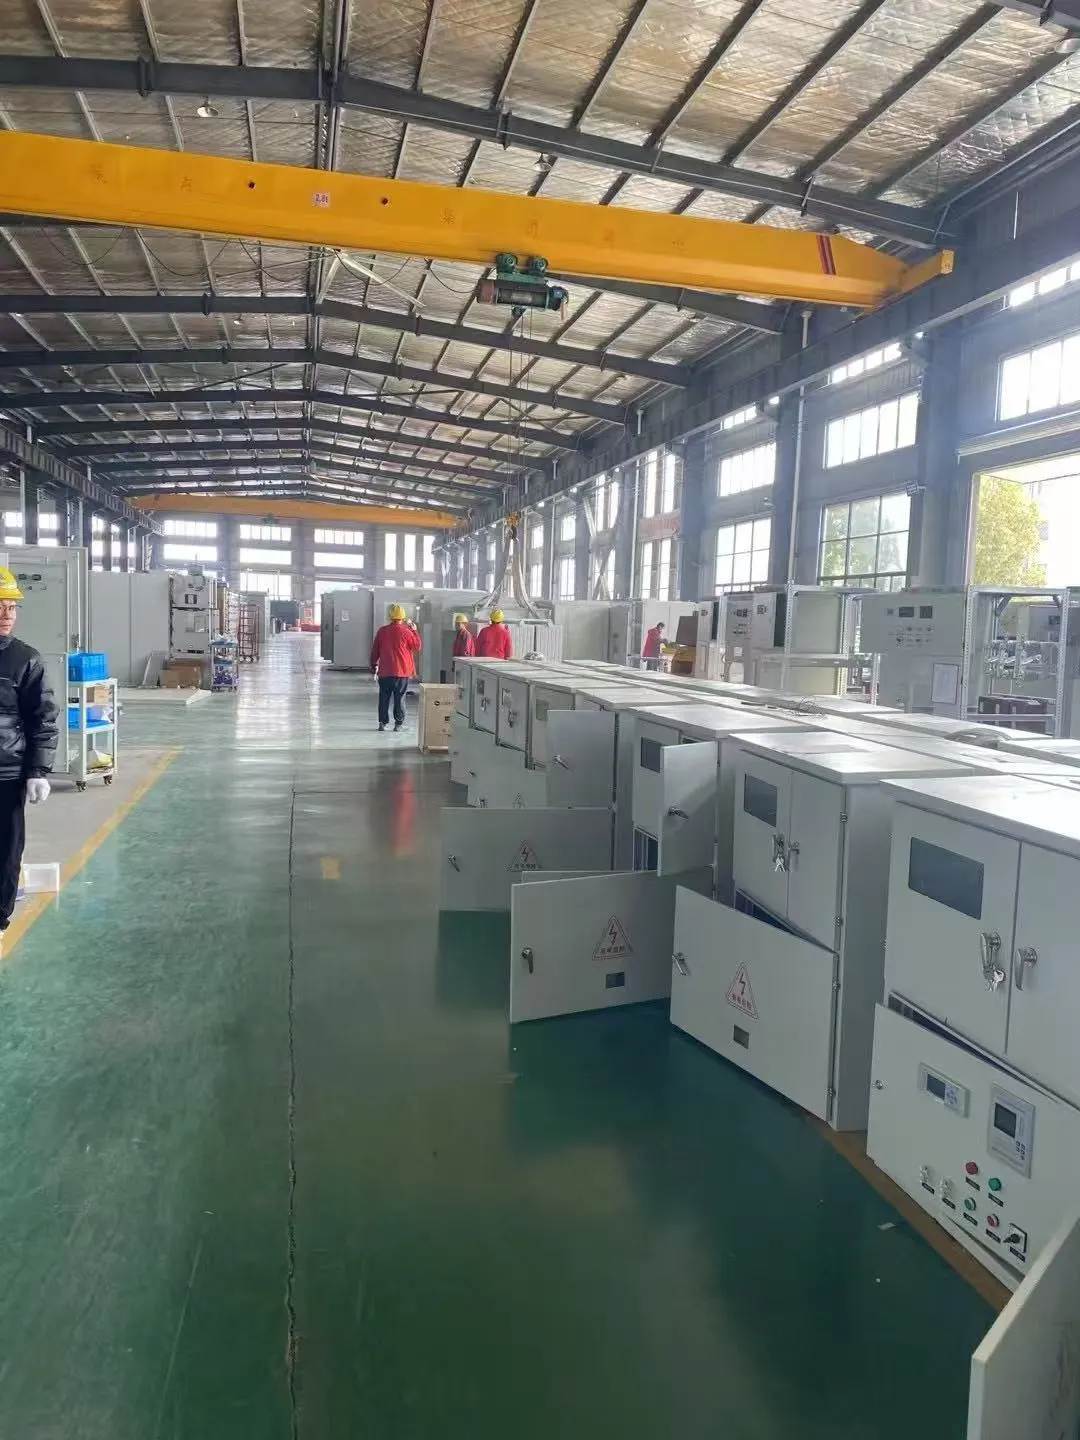
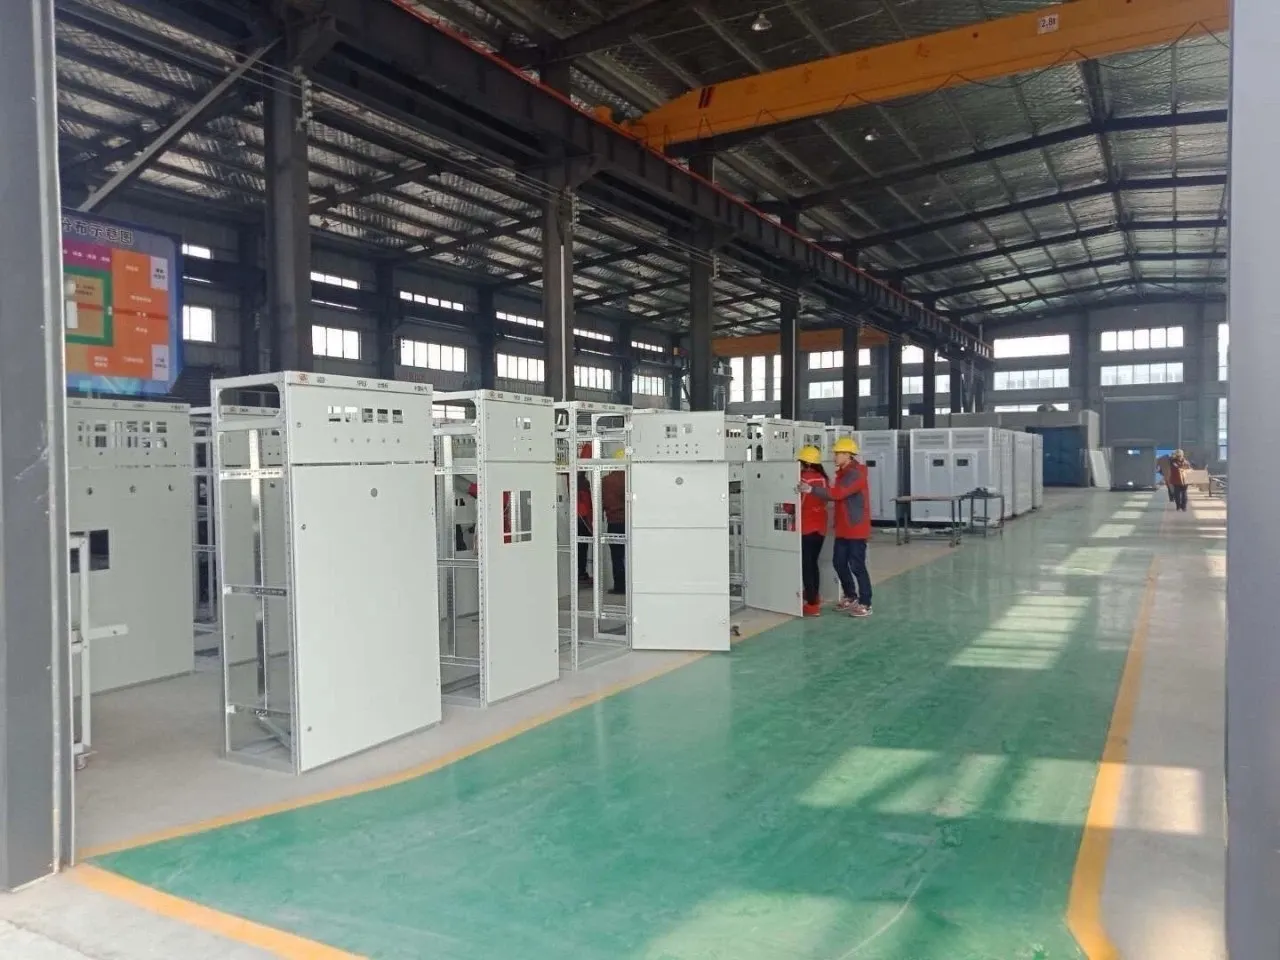
Le travail en usine peut inclure l'assemblage d'équipements, le câblage secondaire, l'inspection de routine, l'inspection à la sortie, l'emballage et la préparation des documents selon la portée confirmée.

ÉTAPE 01
Prototype et stress-test
Chaque nouveau modèle est construit et poussé avant d’être proposé – nous essayons de le casser volontairement.
ÉTAPE 02
Contrôles de chargement, de transit et climatiques
L’empilage, le mouvement d’expédition et le climat de la destination sont vérifiés par rapport à l’intention de conception.
ÉTAPE 03
Observez les premières unités de terrain
Nous suivons les premières unités d'un modèle dans des déploiements réels et écoutons attentivement ce que nous avons manqué.
ÉTAPE 04
Réécrivez-le dans la spécification
Chaque correctif devient une modification de dessin et une ligne de liste de contrôle – de sorte que l'unité suivante est livrée avec celle-ci intégrée.
La boucle est le point. C’est également là que se déroulent nos contrôles de soudage, de revêtement et de charge : voyez exactement comment le contrôle qualité gère la ligne. Comment fonctionne le contrôle qualité
Au sein de l'entreprise
Découvrez le reste de notre façon de travailler.

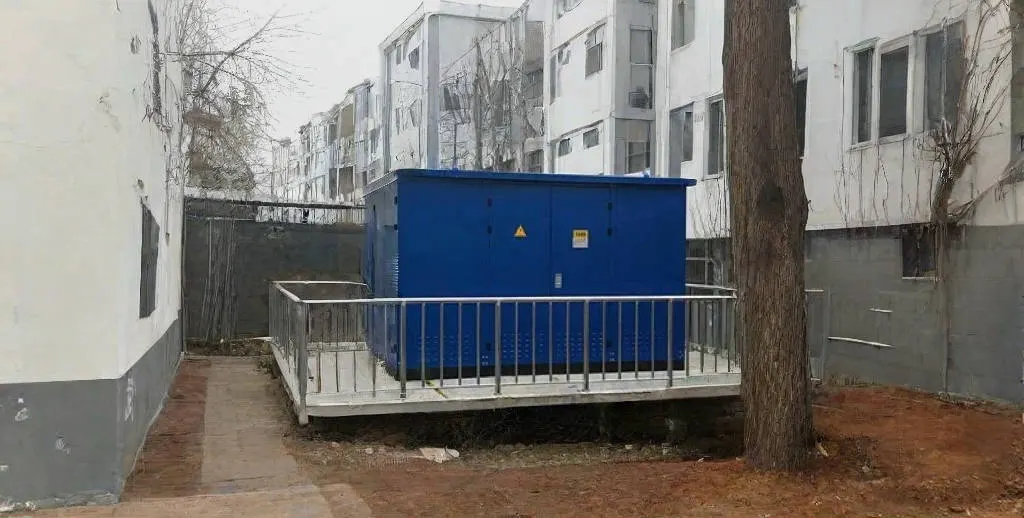
Pour les équipements extérieurs ou côté site, clarifiez la protection IP, l'environnement de corrosion, la ventilation, les fondations, l'entrée des câbles et l'accès pour la maintenance pendant l'étape de la demande d'offre.

Nous savons déjà où ça peut mal tourner
Alors dites-nous votre site – nous le détaillerons.

JSGK assiste les acheteurs de projets dans la sélection des produits, la confirmation du schéma, la coordination en usine et la documentation pour les commandes d'équipements de distribution électrique.

Notre équipe peut préparer des agencements d’armoires, des fiches techniques, des dossiers d’inspection et des documents de livraison selon la portée confirmée du projet.

Dessins, manuels et enregistrements de tests

Présentation du produit

JSGK fournit des leçons apprises et une prévention des risques pour les sous-stations, les salles de commutation, les installations industrielles et les sites de projets d'énergies nouvelles.
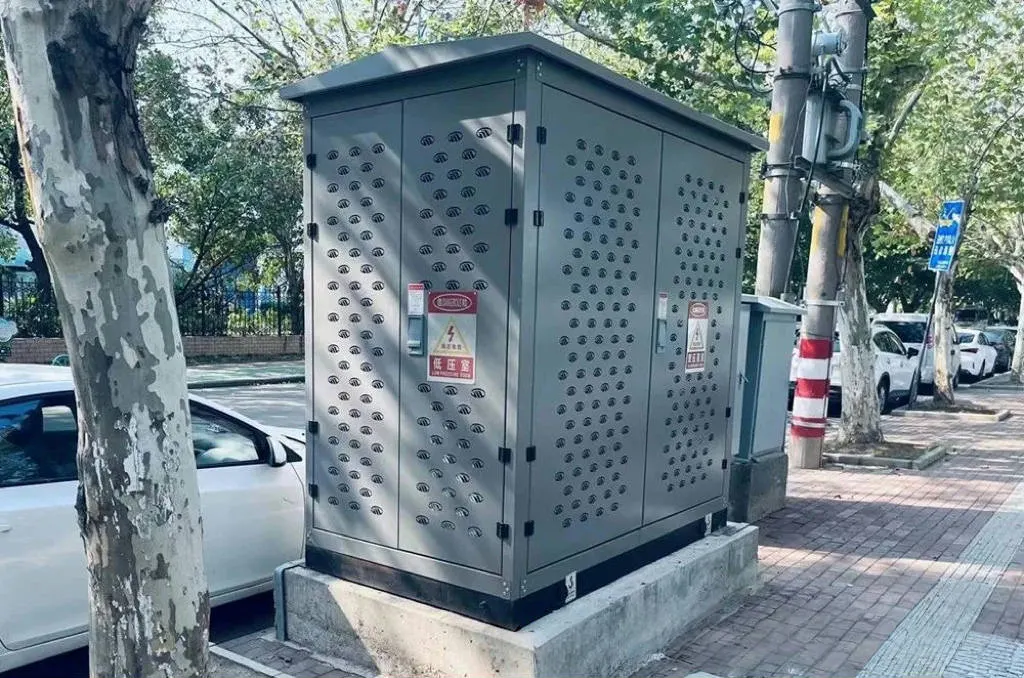
Vérification du matérielLes matériaux d'acier, de panneaux, de toit, de plancher et de finition sont examinés par rapport à la configuration de la commande.
Travail de charpenteLes détails du cadre, des soudures, du pliage, des connecteurs et du revêtement sont vérifiés par modèle.
Revue de l'assemblageLes pièces de l'armoire, la salle des relais de protection, les emballages électriques et accessoires sont assortis avant l'emballage.
Vérification de préchargementLa quantité, les étiquettes des lots, les pièces de rechange et la séquence d'emballage sont examinées avant expédition.
Exporter des documentsLes photos, les détails d'emballage et les documents sont organisés pour l'acheteur et la remise à destination.
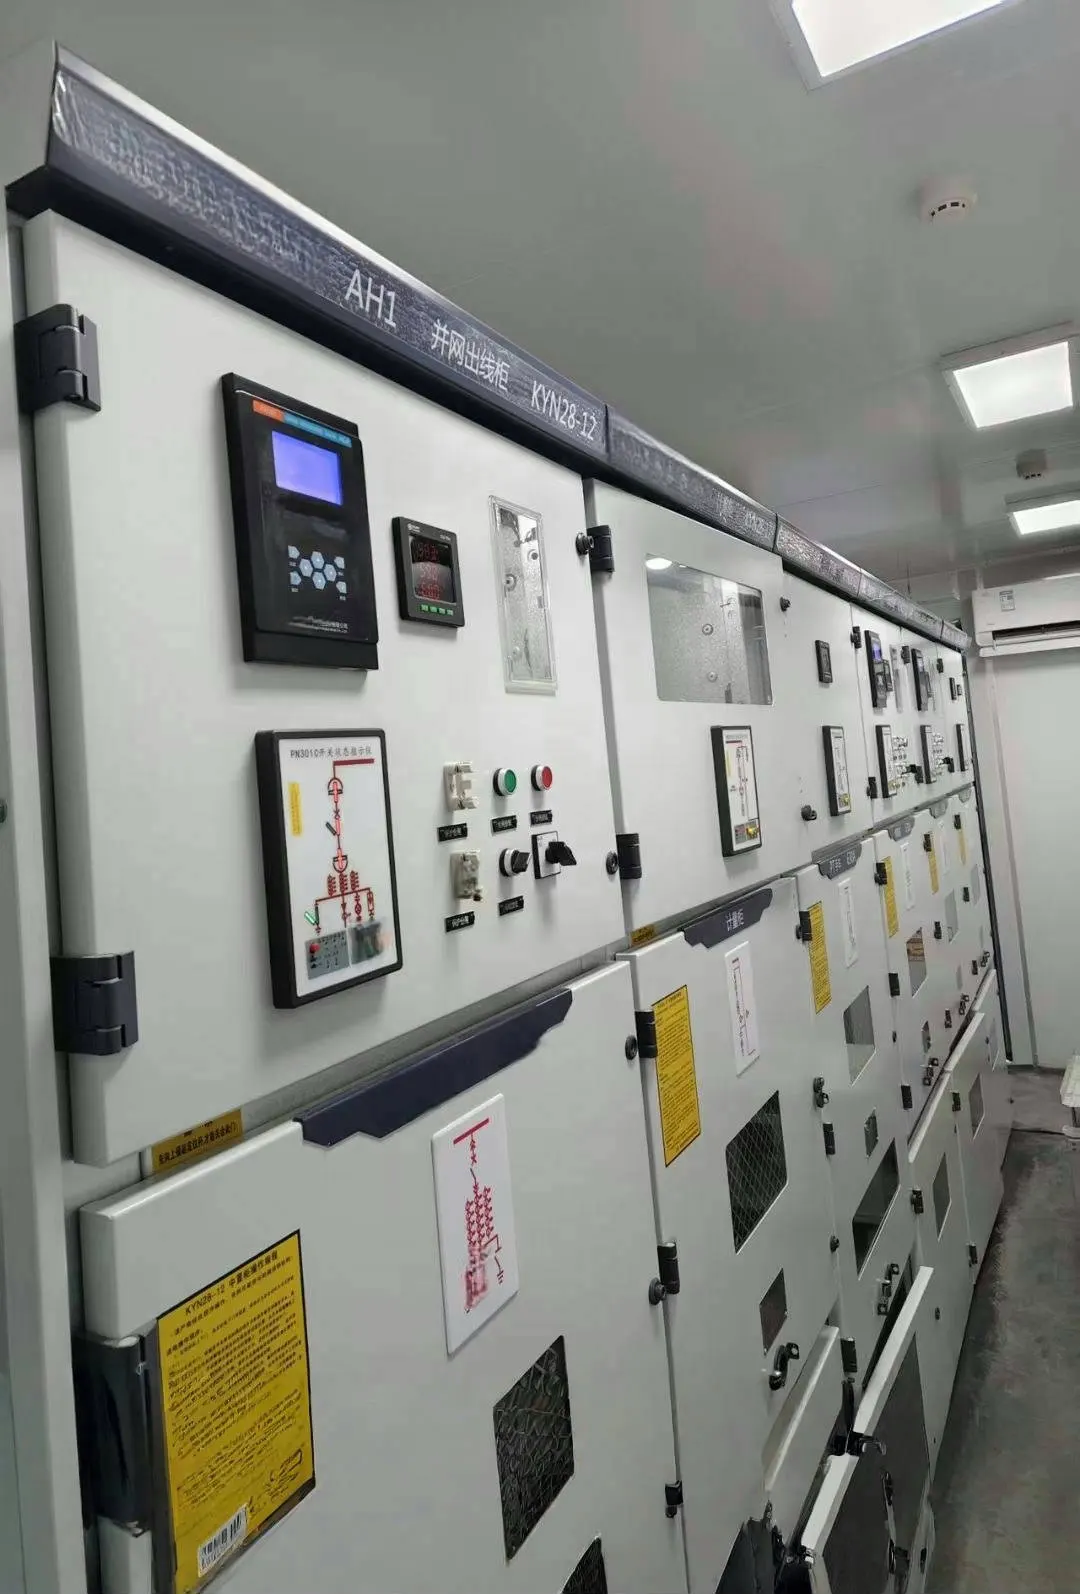
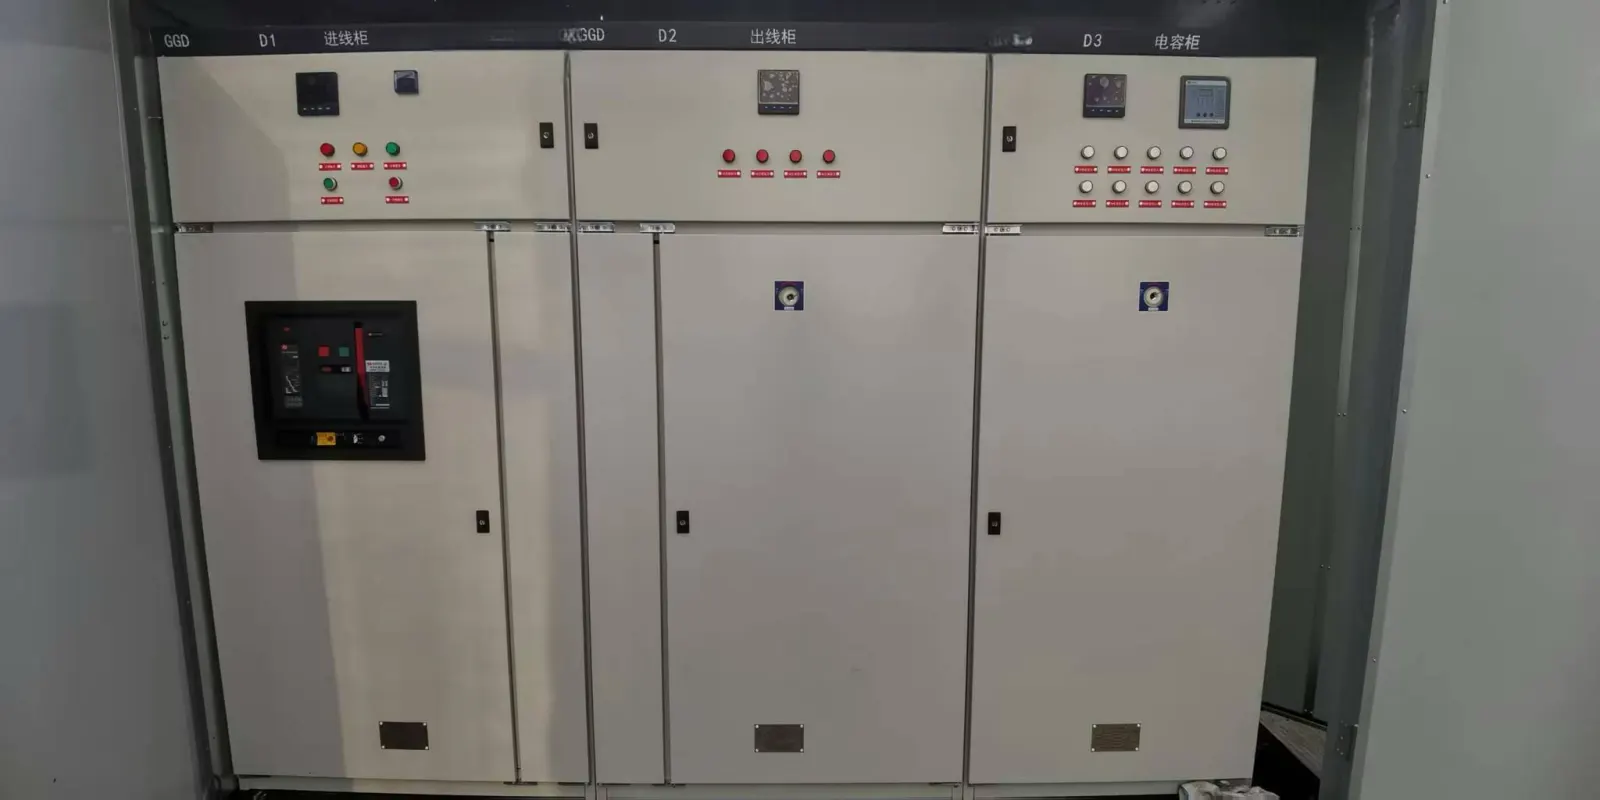
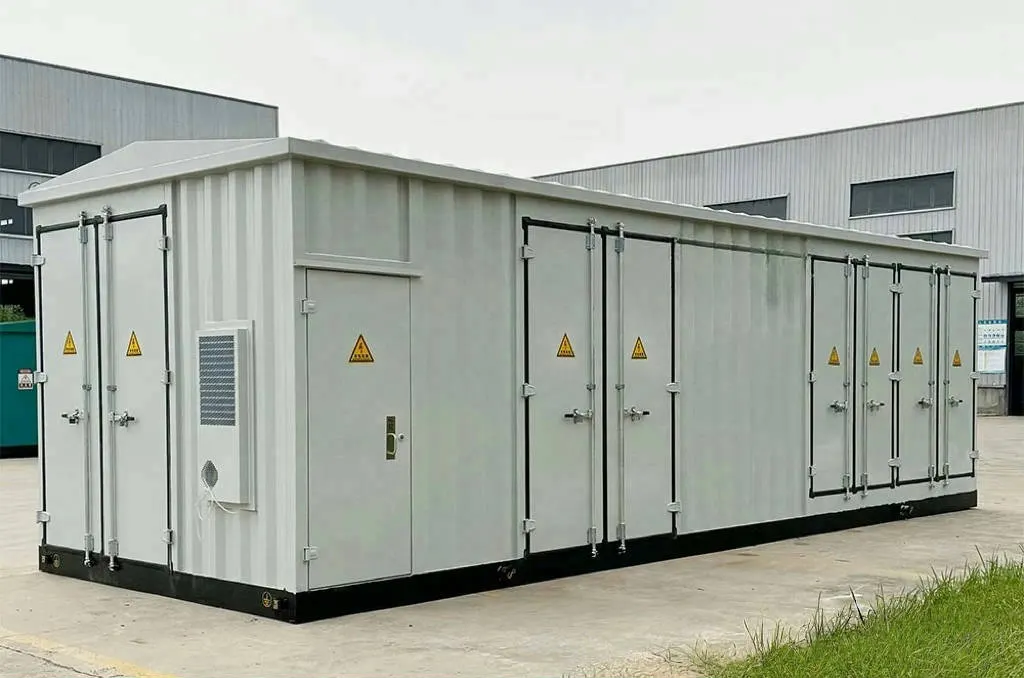
Leçons apprises et prévention des risques - Équipements JSGK photo
Leçons apprises et prévention des risques - Équipements JSGK photo Leçons apprises et prévention des risques - Équipements JSGK photo