Mislukkingsgevallen

Geleerde lessen en risicopreventie

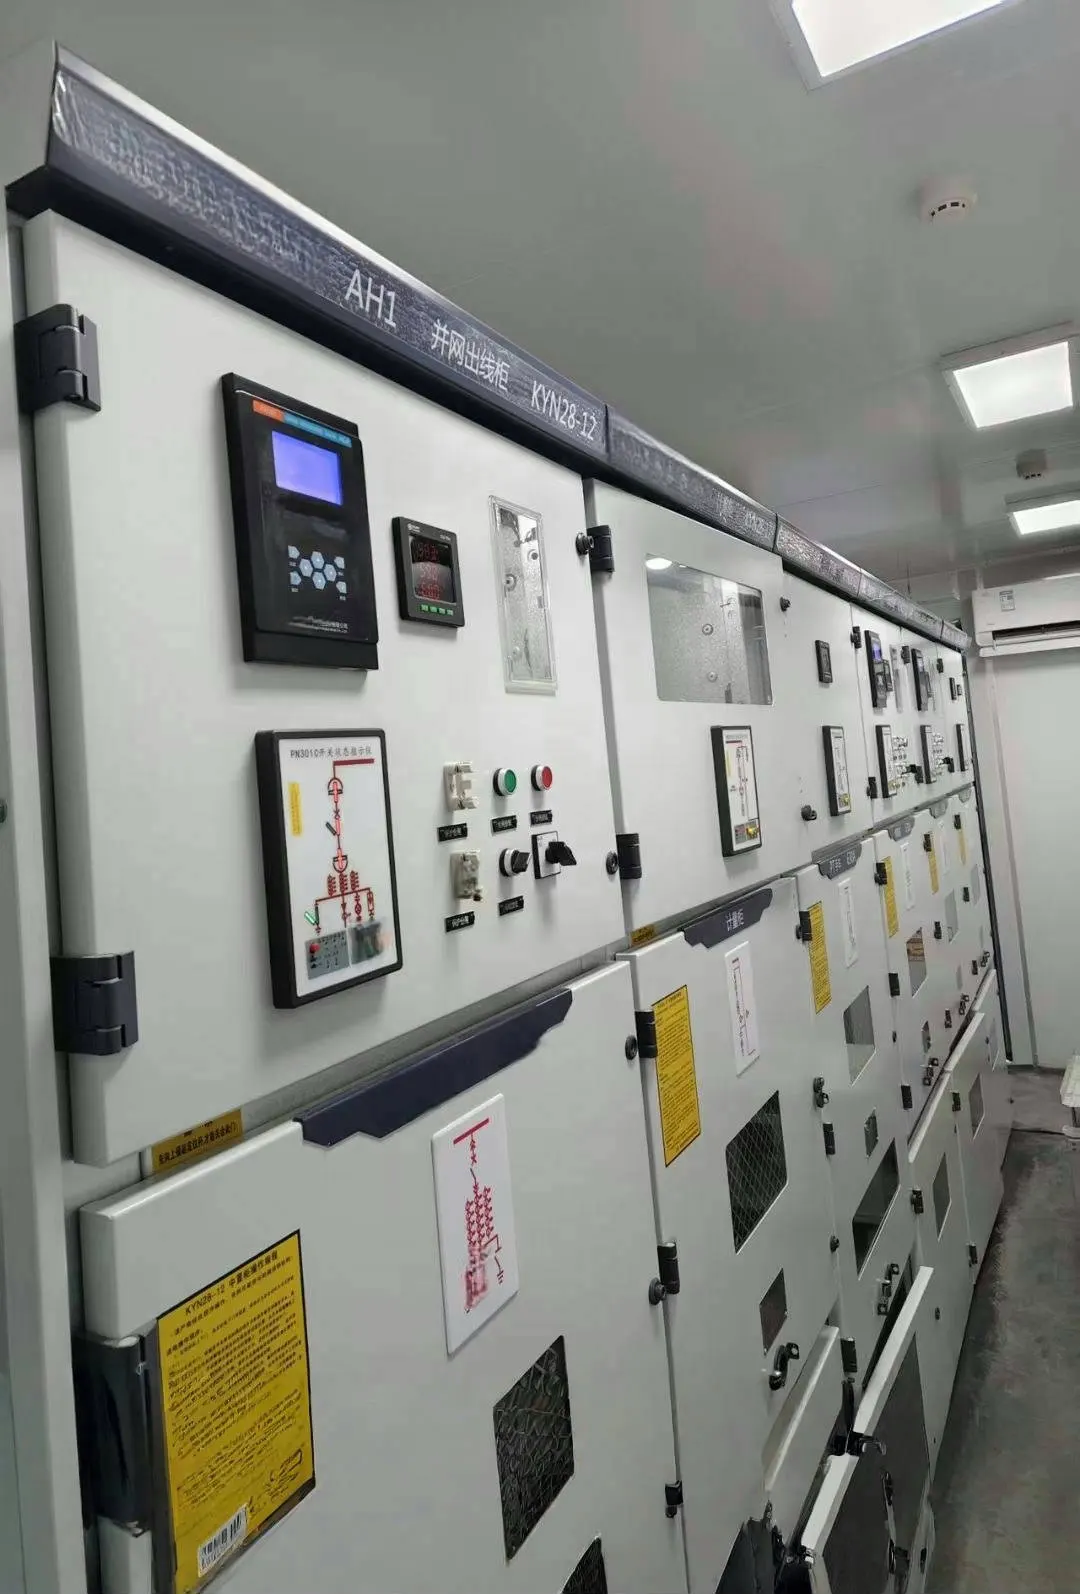
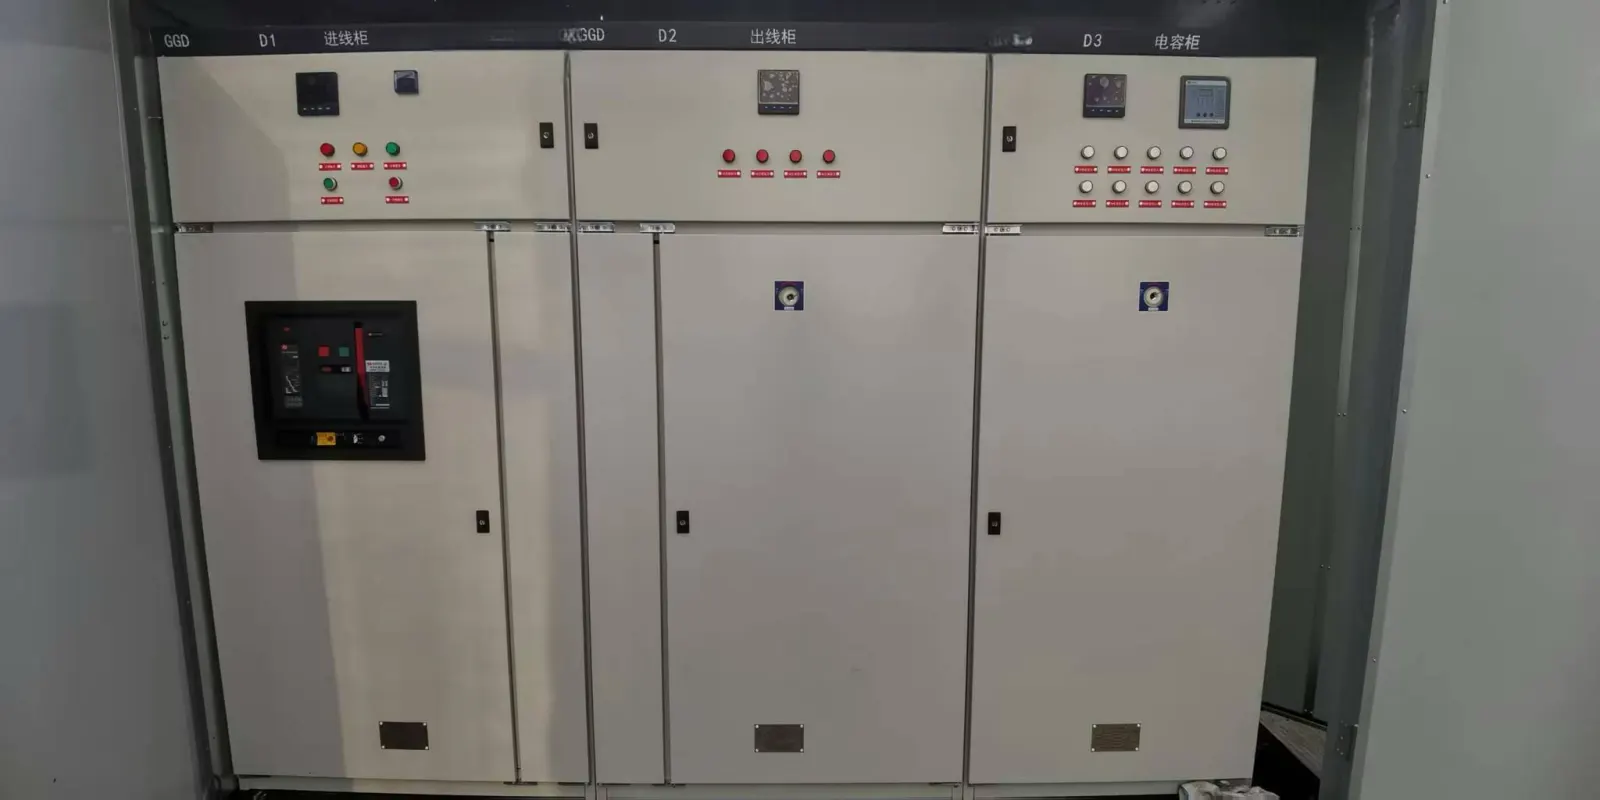
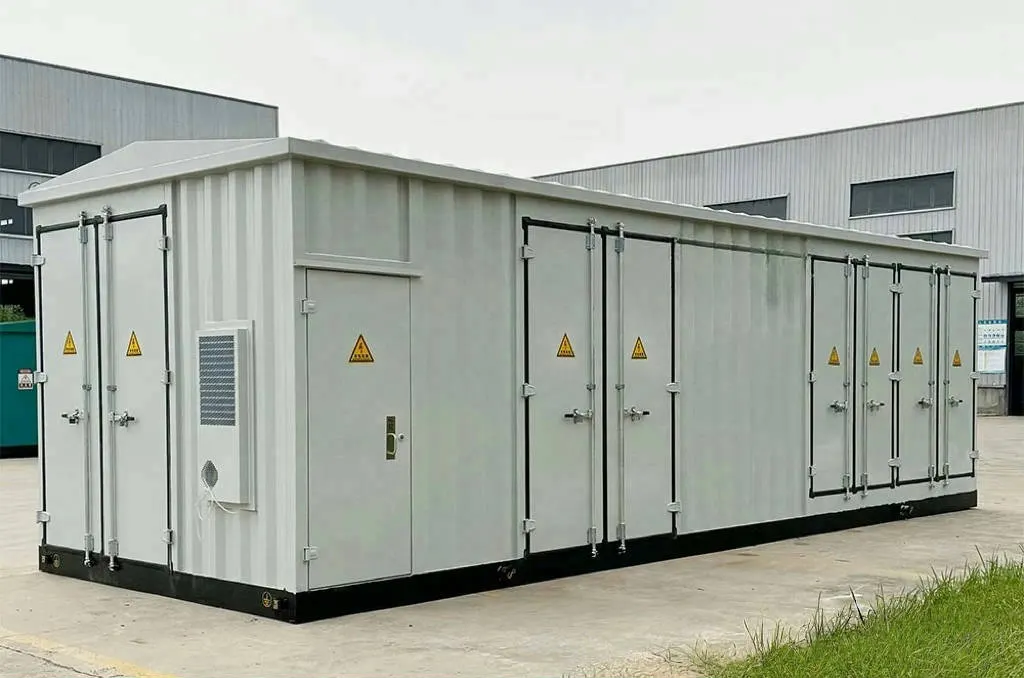
JSGK levert geleerde lessen en risicopreventie voor onderstations, schakelruimten, industriële faciliteiten en nieuwe-energieprojectlocaties.
Gevonden in onze eigen tests Aan de bron opgelost Terug ingebouwd in de specificatie Gedocumenteerd, niet verborgen
Wat ging er mis – en wat we deden
Vijf fouten die we hebben gevonden, en de oplossingen die bleven hangen.

Typische offerte-invoer omvat spanningsniveau, nominale stroom, kortsluitniveau, transformatorcapaciteit, circuithoeveelheid, locatieomgeving, tekeningen en vereiste documenten.

Casus 01 Condensatie op intern lay-outstaal in koude, vochtige klimaten Opgelost
Wat we zagen
Waterdruppels en vochtige plekken op de binnenkant van de muur en rondom bevestigingen tijdens koude, vochtige toepassingen – met het risico op schimmel na verloop van tijd.
Oorzaak
Koudebruggen: stalen elementen transporteerden koude dwars door de muur, waardoor warme binnenlucht condenseerde op het koude binnenoppervlak.
Wat we veranderd hebben
Een thermische onderbreking op het staal, doorlopende isolatie en een dampremmende laag toegevoegd voor bestellingen in koude klimaten, gespecificeerd op de bestemming.
Nu: koud klimaat bouwt een schip met standaard de verbeterde muurmake-up - vertel ons de bestemming en wij specifiëren ervoor.
Casus 02 Lasscheuren bij hoekverbindingen onder stapel- en transportbelasting Opgelost
Wat we zagen
Haarscheurtjes bij een paar hoeklassen na herhaald stapelen en het bonzen van langeafstandsvervoer.
Oorzaak
De spanning concentreerde zich op het hoekdetail en de laskwaliteit varieerde tussen de lassers: de zwakke verbindingen begaven het eerst.
Wat we veranderd hebben
Het hoekdetail is versterkt, de lasprocedure is gestandaardiseerd en er is een visuele controle na het lassen toegevoegd voordat de units de lijn verlaten.
Nu: hoeken worden geïnspecteerd volgens een vaste checklist en het versterkte detail is standaard.
Geval 03 Deuren en ramen binden na lange zeevracht Opgelost
Wat we zagen
Een handjevol eenheden arriveerde met deuren of ramen die vastzaten of niet goed konden sluiten na weken op zee.
Oorzaak
De structuur boog en draaide tijdens het transport, waardoor de openingen net genoeg waren om de frames uit het vierkant te gooien.
Wat we veranderd hebben
De deur- en raamkozijnen zijn verstevigd, verwijderbare transportbeugels toegevoegd en elke opening op een mal rechtgezet voordat deze werd verzonden.
Nu: openingen worden verstevigd voor verzending en in de fabriek gecontroleerd op haaks – ze werken bij aankomst.
Casus 04 Vloer stuitert in uitgezette uitzetbare vleugels Opgelost
Wat we zagen
Merkbare vering en veerkracht onder de voeten in de uitgeklapte vleugels van vroege uitbreidbare eenheden wanneer ze ingericht en bezet zijn.
Oorzaak
De vloerbalken reikten te ver voor de vrijdragende vleugel toen deze een echte, levende last droeg – stijf genoeg om op te staan, niet stijf genoeg om solide aan te voelen.
Wat we veranderd hebben
De onderlinge afstand tussen de balken werd verkleind en er werd een dieper vloergedeelte in de vleugels gebruikt. Vervolgens werd de doorbuiging onder belasting opnieuw gecontroleerd vóór aftekening.
Nu: uitzetbare vloeren zijn ontworpen op de belaste overspanning, waardoor de ingezette vleugel net zo solide aanvoelt als de kern.
Casus 05 Coating van blaarvorming en vroege roest in zoute mist aan de kust Opgelost
Wat we zagen
Blaasvorming in de verf en oppervlakkige roestplekken verschijnen al vroeg op eenheden die direct aan de kust staan, vooral aan de randen en bevestigingen.
Oorzaak
Het standaard coatingsysteem was niet gebouwd voor constante zoutnevel en de dekking was dun op snijranden en lasnaden waar roest begint.
Wat we veranderd hebben
Bied een geüpgraded maritiem coatingsysteem aan met de juiste randvoorbereiding en gegalvaniseerde bevestigingsmiddelen voor bestellingen aan de kust.
Nu: als u ons vertelt dat het een kustgebied is, citeren wij de coatingspecificaties van maritieme kwaliteit vanaf het begin.

De definitieve configuratie wordt vóór de productie bevestigd aan de hand van goedgekeurde datasheets, enkellijnsdiagrammen, tekeningen van kastindelingen en projectnormen.

Hoe we ze als eerste vangen
Elke bovenstaande fout kwam uit deze lus.

Werkzaamheden in de fabriek kunnen de assemblage van apparatuur, secundaire bedrading, routine-inspectie, uitgaande inspectie, verpakking en documentvoorbereiding omvatten, afhankelijk van de bevestigde reikwijdte.

STAP 01
Prototype en stresstest
Elk nieuw model wordt gebouwd en gepusht voordat het wordt aangeboden – we proberen het met opzet kapot te maken.
STAP 02
Lading-, transit- en klimaatcontroles
Het stapelen, de transportbeweging en het klimaat van de bestemming worden getoetst aan de ontwerpintentie.
STAP 03
Bekijk vroege veldeenheden
We volgen de eerste eenheden van een model in echte implementaties en luisteren goed naar wat we hebben gemist.
STAP 04
Schrijf het terug in de specificatie
Elke reparatie wordt een wijziging in de tekening en een checklistlijn, zodat de volgende eenheid wordt geleverd met deze ingebouwd.
De lus is het punt. Het is ook de plek waar onze las-, coating- en belastingscontroles plaatsvinden: u kunt precies zien hoe de kwaliteitscontrole van de lijn verloopt. Hoe QC werkt
Binnen het bedrijf
Bekijk de rest van hoe we werken.

Voor apparatuur buitenshuis of op locatie: verduidelijk de IP-bescherming, corrosieomgeving, ventilatie, fundering, kabelinvoer en onderhoudstoegang tijdens de offerteaanvraagfase.

Wij weten al waar het mis kan gaan
Dus vertel ons uw site, wij zullen eromheen specifiëren.

JSGK ondersteunt projectkopers met productselectie, schemabevestiging, fabriekscoördinatie en documentatie voor bestellingen van elektrische distributieapparatuur.

Ons team kan kastindelingen, technische gegevensbladen, inspectiegegevens en leveringsdocumenten voorbereiden op basis van de bevestigde projectomvang.

Tekeningen, handleidingen en testrapporten

Productoverzicht

JSGK levert geleerde lessen en risicopreventie voor onderstations, schakelruimten, industriële faciliteiten en nieuwe-energieprojectlocaties.
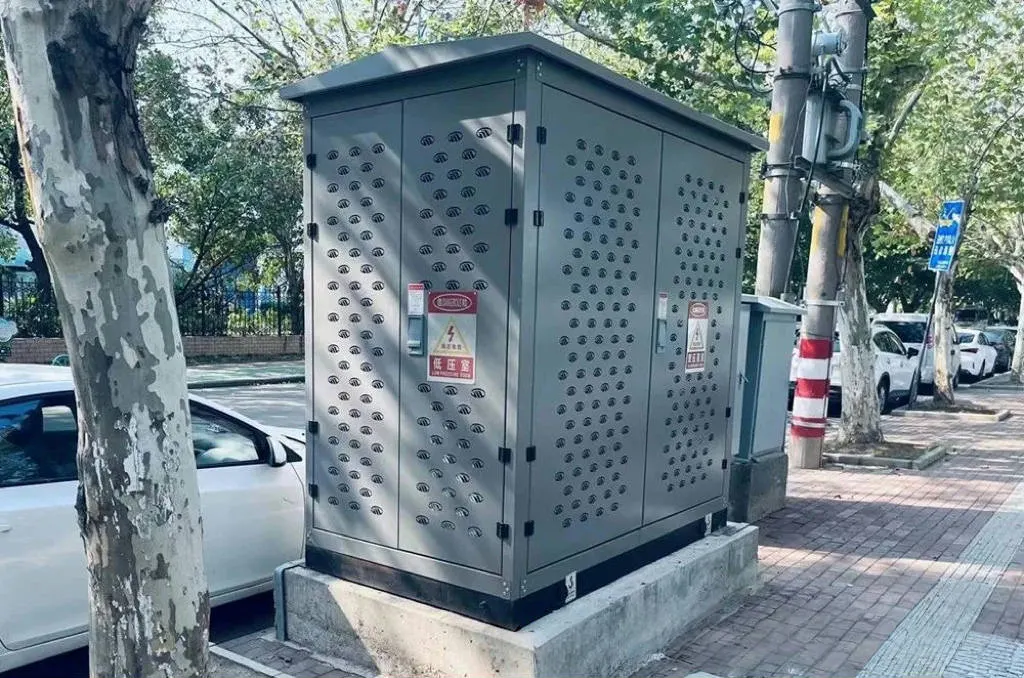
MateriaalcontroleStaal, paneel, dak, vloer en afwerkingsmaterialen worden beoordeeld aan de hand van de orderconfiguratie.
KaderwerkFrame-, las-, buig-, verbindings- en coatingdetails worden per model gecontroleerd.
Vergadering beoordelingKastonderdelen, beveiligingsrelaisruimte, elektrische en accessoirepakketten worden vóór verpakking op elkaar afgestemd.
Controle vóór het ladenAantal, bundellabels, reserveonderdelen en verpakkingsvolgorde worden vóór verzending beoordeeld.
Documenten exporterenFoto's, verpakkingsgegevens en documenten worden georganiseerd voor de koper en de overdracht op de bestemming.
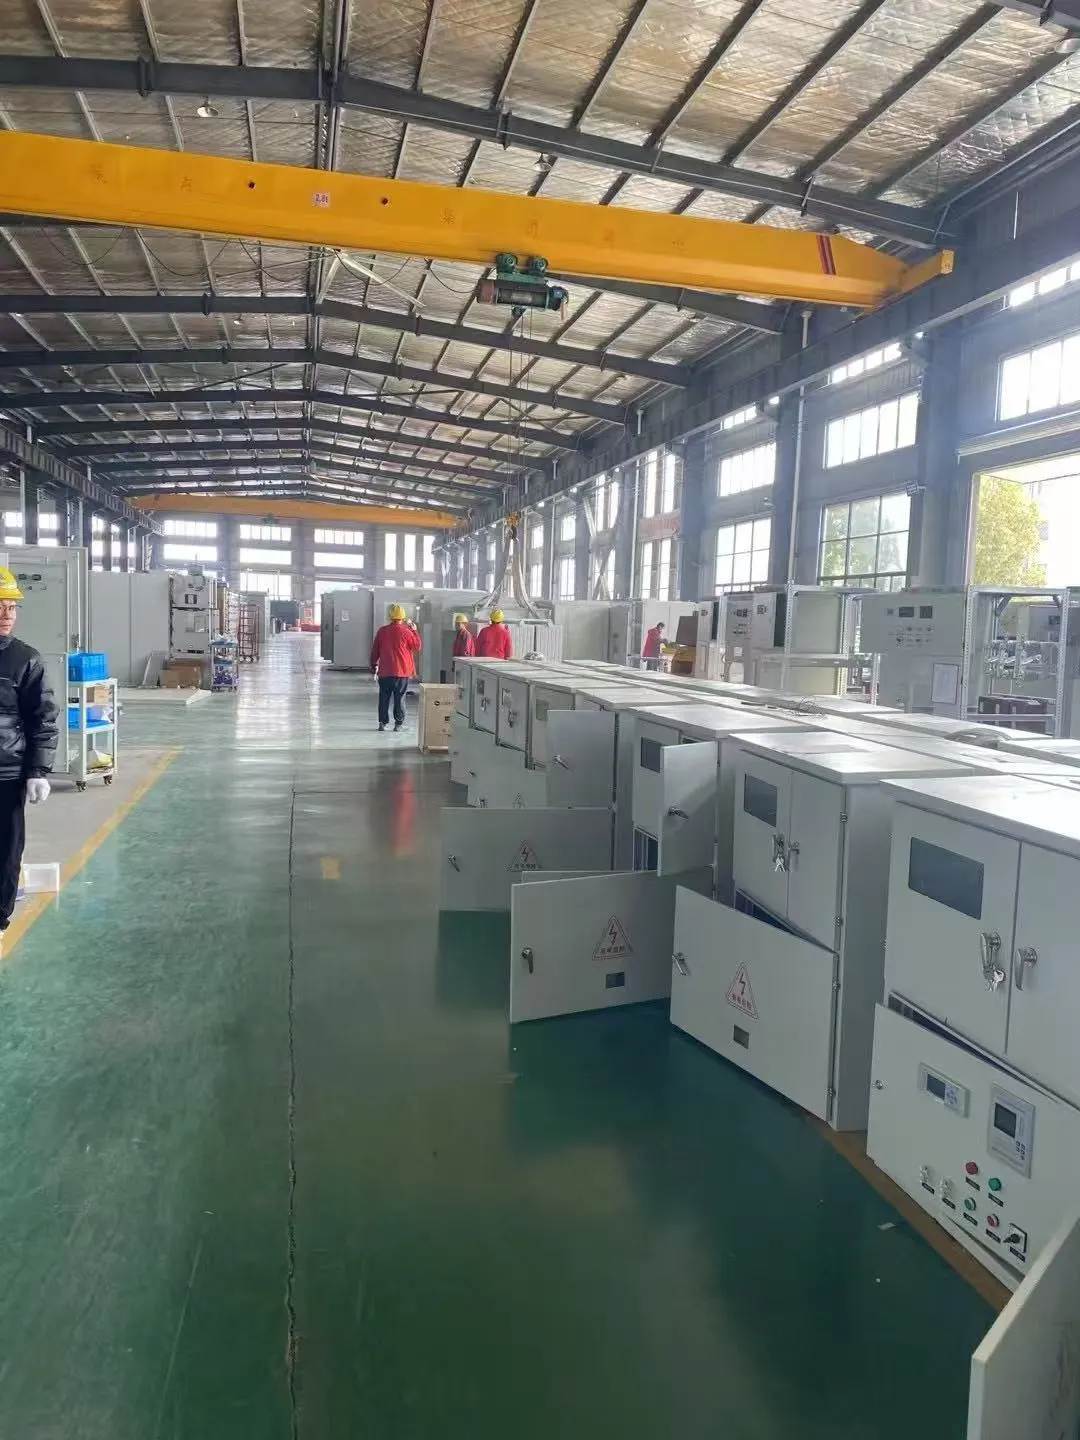
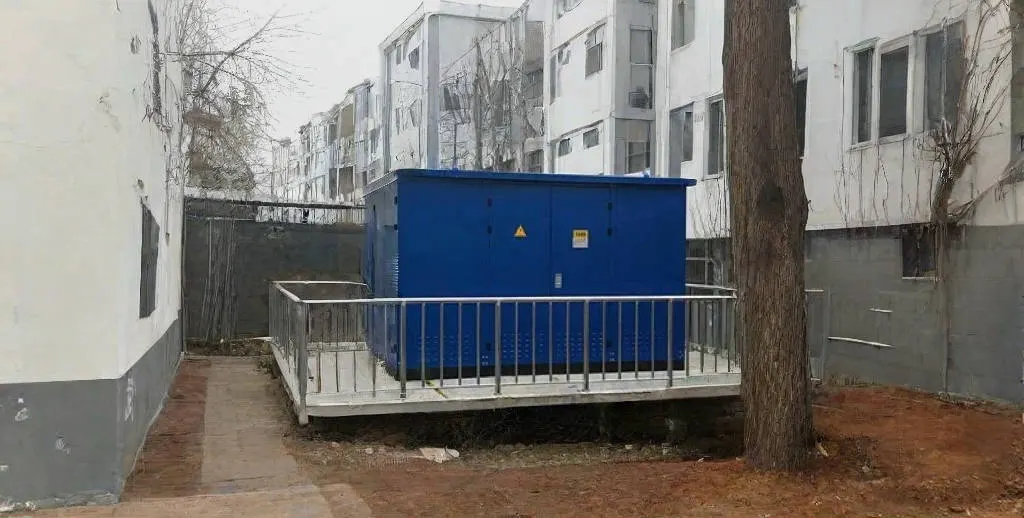
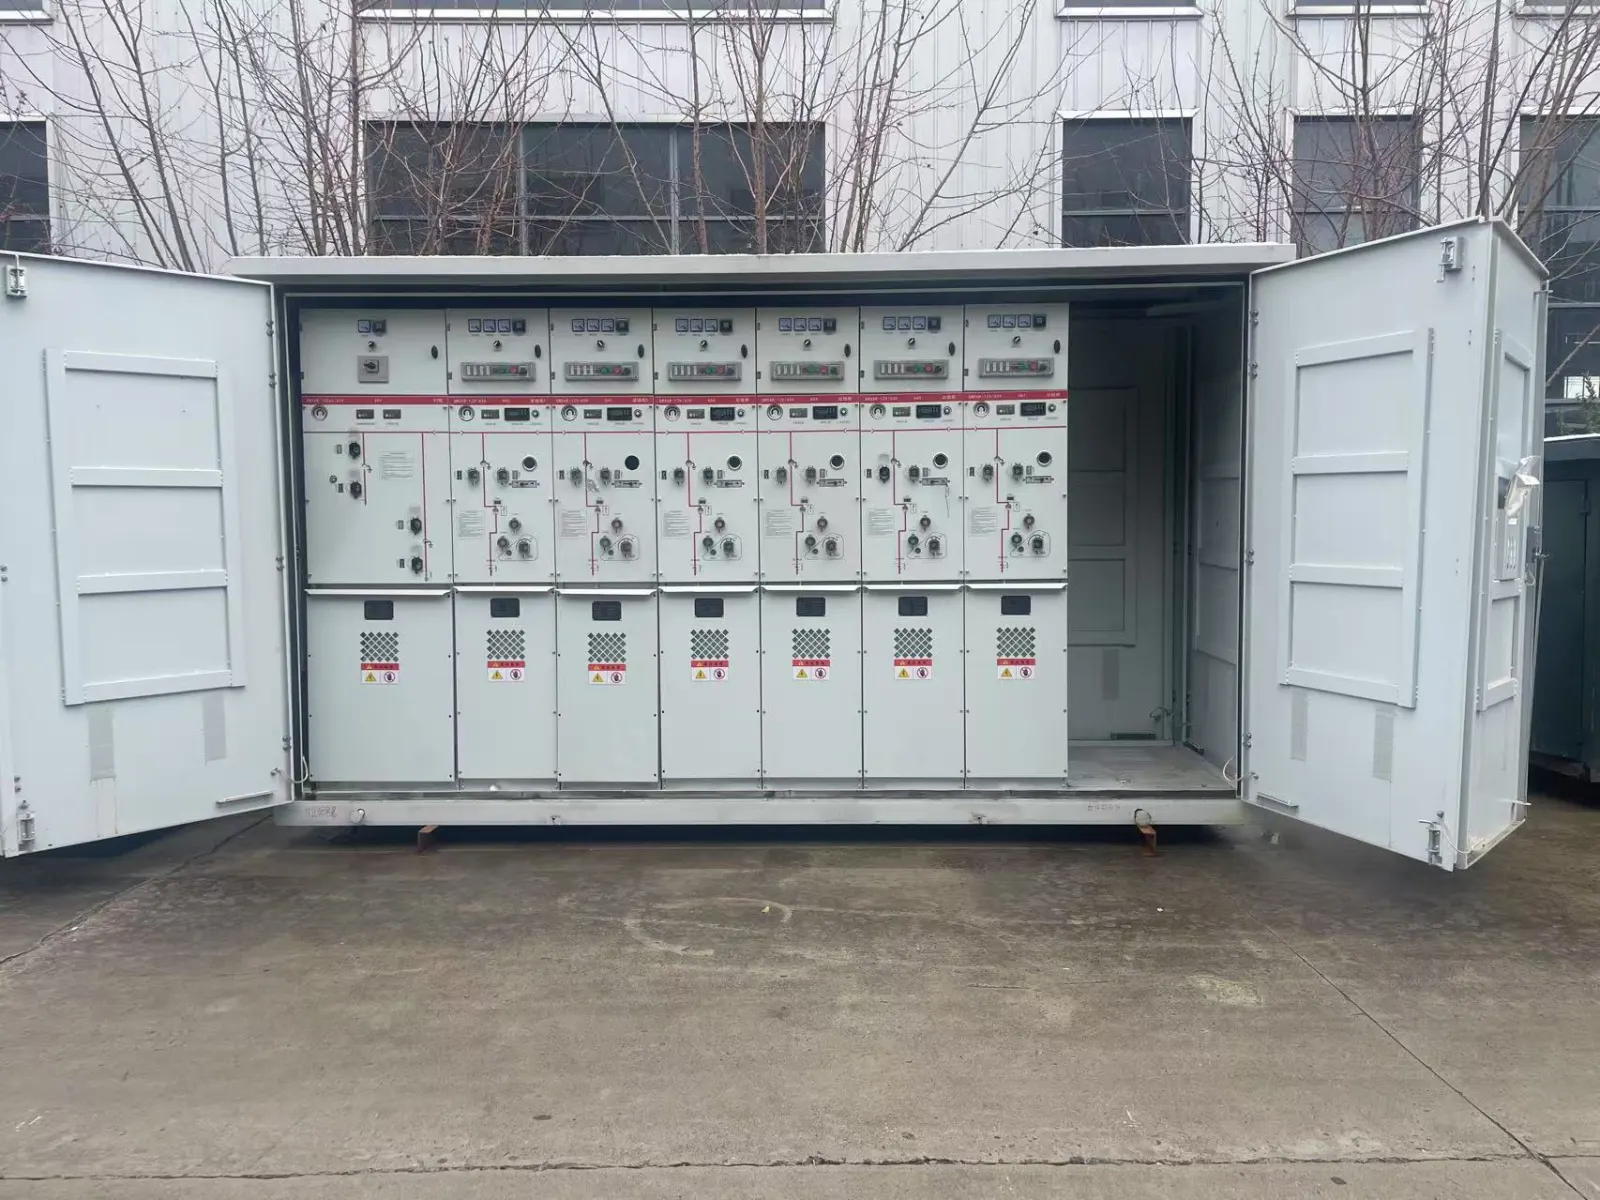
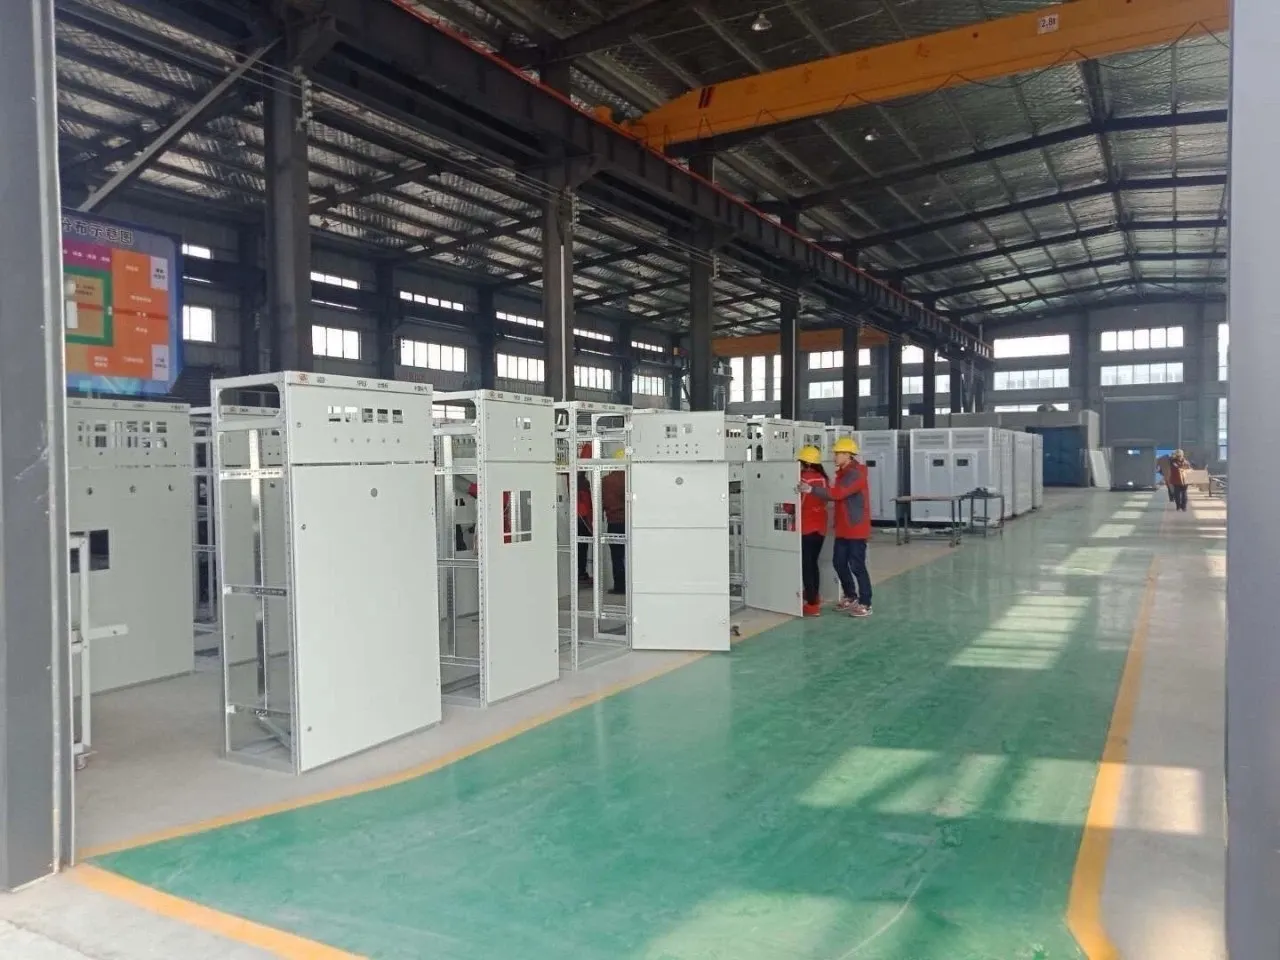
Geleerde lessen en risicopreventie - JSGK-apparatuurfoto
Geleerde lessen en risicopreventie - JSGK-apparatuurfoto Geleerde lessen en risicopreventie - JSGK-apparatuurfoto