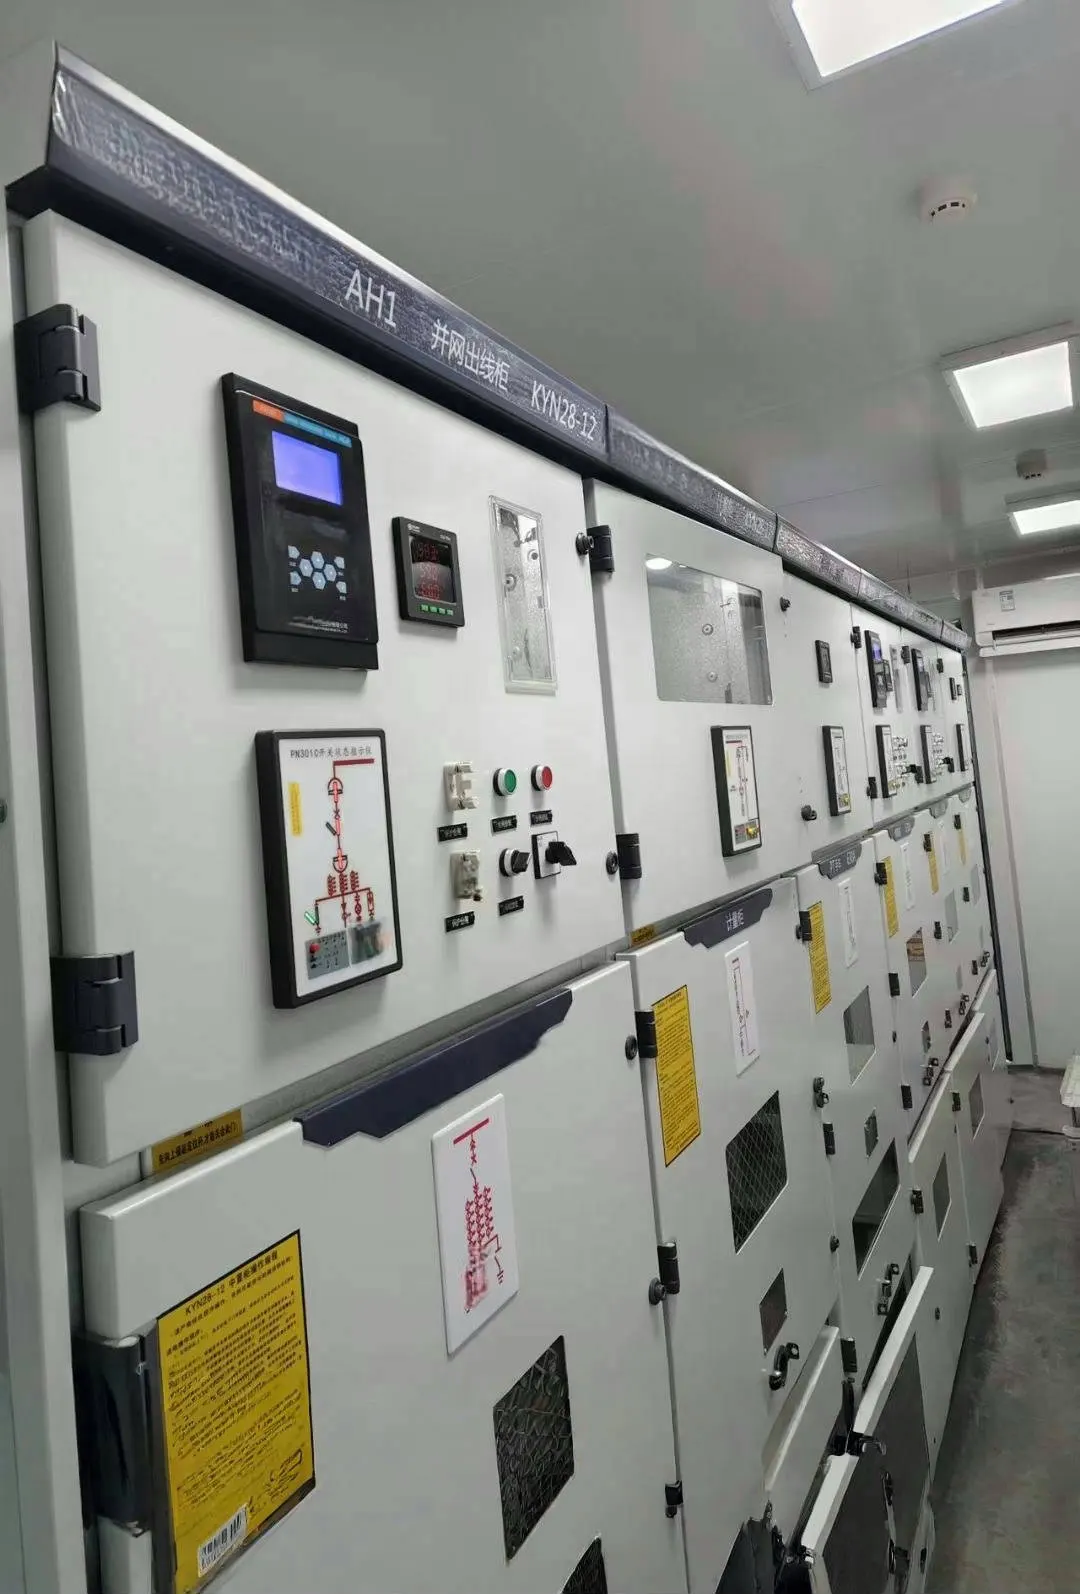
विफलता के मामले

सीखे गए सबक और जोखिम निवारण

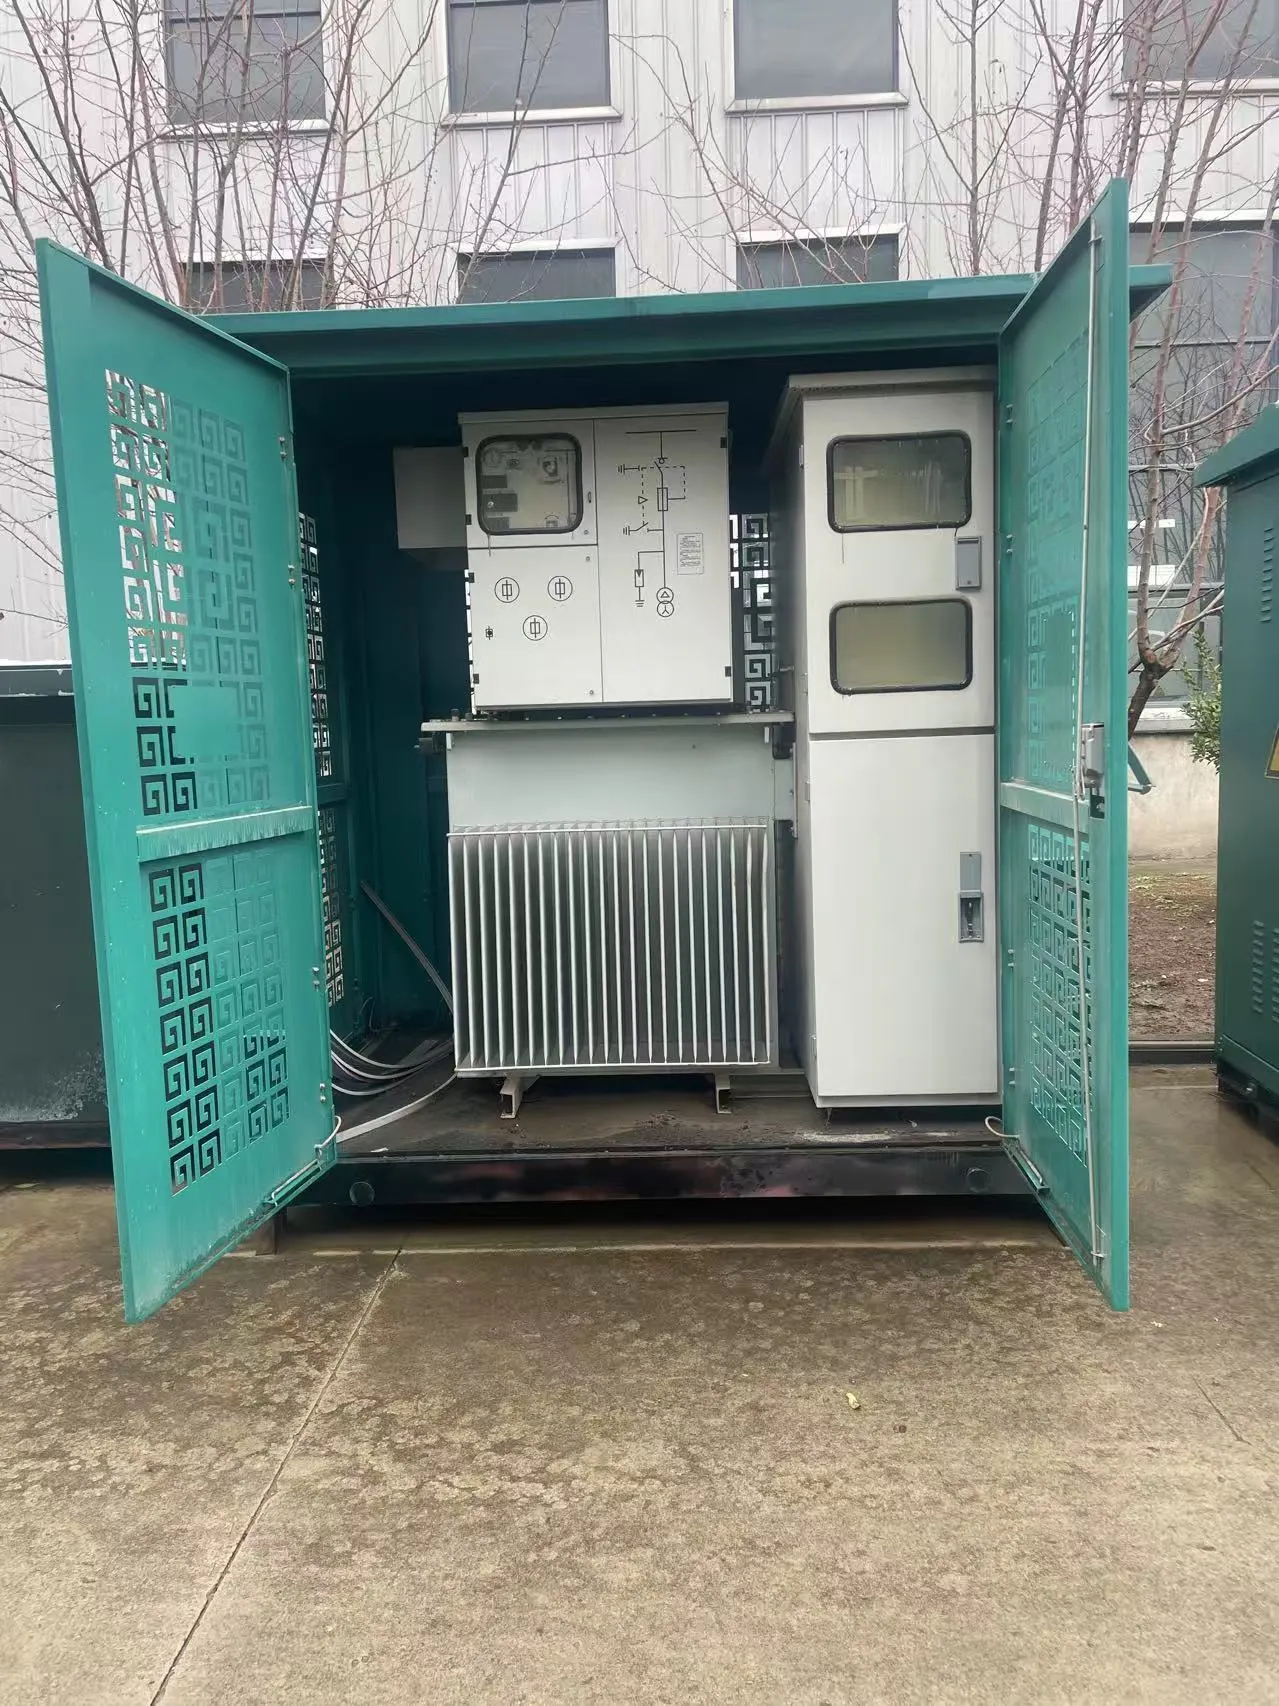
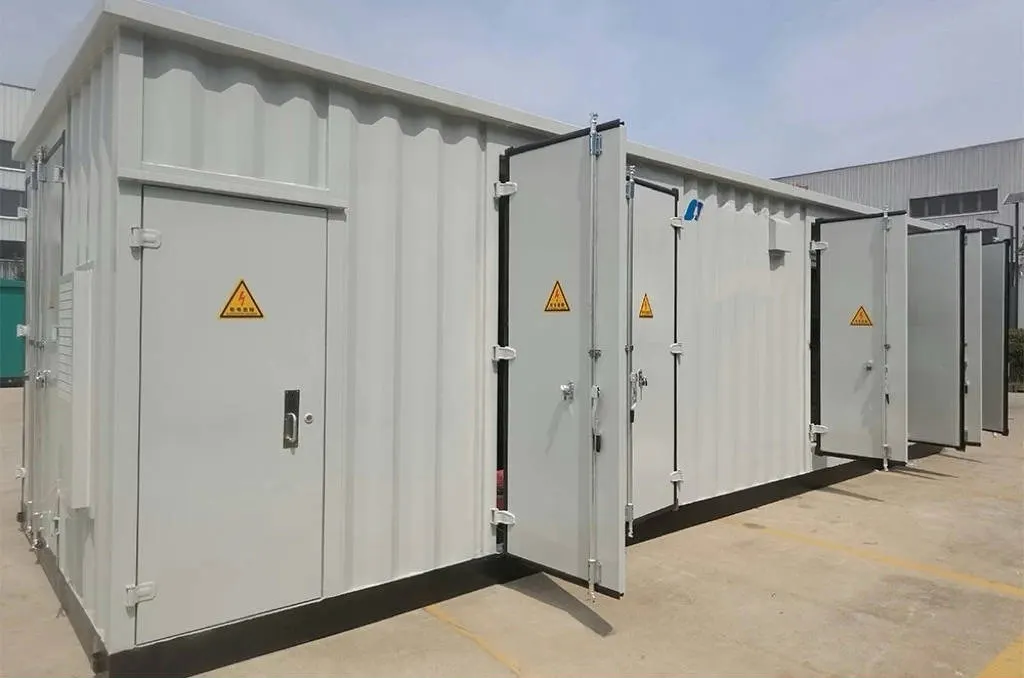
जेएसजीके सबस्टेशनों, स्विचगियर रूम, औद्योगिक सुविधाओं और नई ऊर्जा परियोजना स्थलों के लिए सीखे गए सबक और जोखिम निवारण की आपूर्ति करता है।
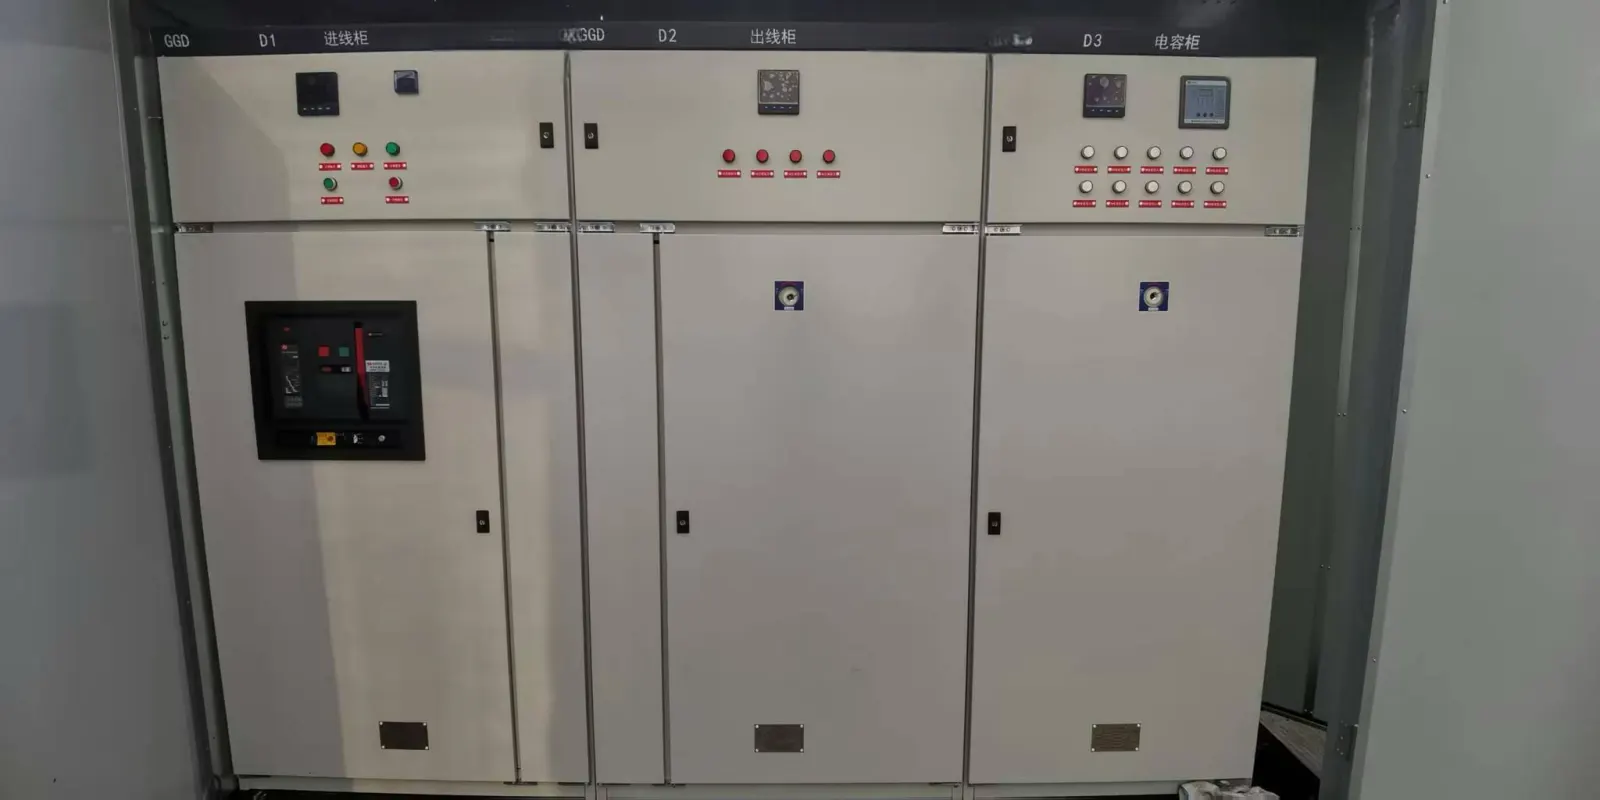
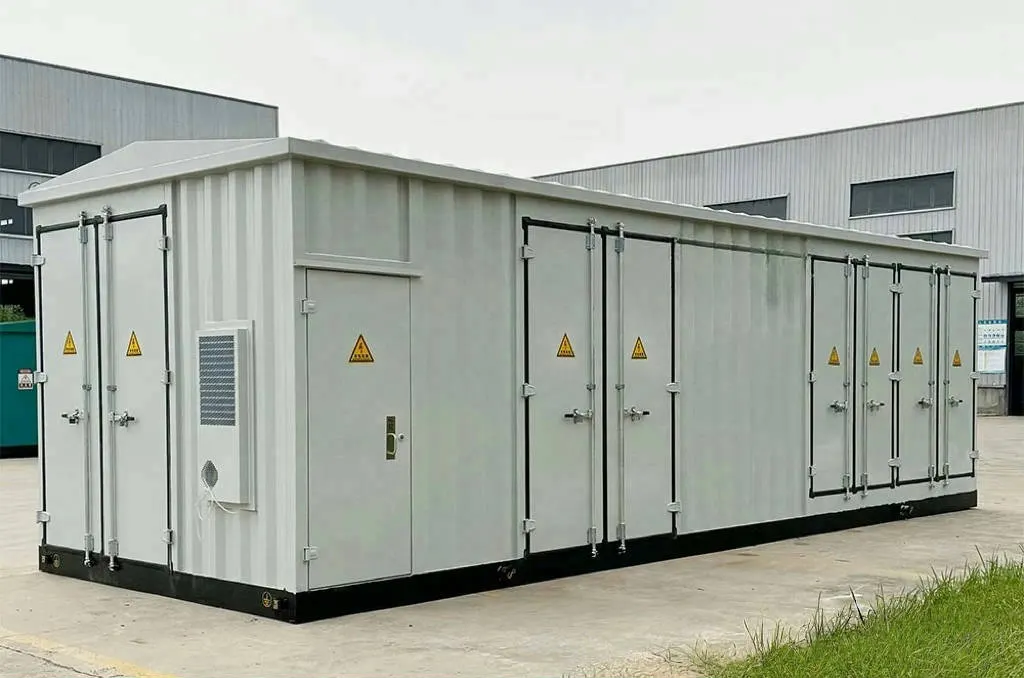
हमारे अपने परीक्षण में पाया गया स्रोत पर स्थिर किया गया विशिष्टता में वापस निर्मित प्रलेखित, छिपा हुआ नहीं
क्या गलत हुआ - और हमने क्या किया
हमें पाँच खामियाँ मिलीं, और जो समाधान अटक गए।

विशिष्ट उद्धरण इनपुट में वोल्टेज स्तर, रेटेड करंट, शॉर्ट-सर्किट स्तर, ट्रांसफार्मर क्षमता, सर्किट मात्रा, साइट वातावरण, चित्र और आवश्यक दस्तावेज़ शामिल हैं।

केस 01 ठंडी, आर्द्र जलवायु में आंतरिक लेआउट स्टील पर संघनन सुलझ गया
हमने क्या देखा
ठंड, आर्द्र तैनाती के दौरान दीवारों के अंदर और आस-पास पानी की बूंदें और नमी के धब्बे - समय के साथ फफूंदी के जोखिम के साथ।
मूल कारण
थर्मल ब्रिजिंग: स्टील के सदस्य ठंड को सीधे दीवार के माध्यम से ले जाते हैं, इसलिए गर्म इनडोर हवा ठंडी आंतरिक सतह पर संघनित हो जाती है।
हमने क्या बदला
गंतव्य के लिए निर्दिष्ट शीत-जलवायु आदेशों के लिए स्टील में एक थर्मल ब्रेक, निरंतर इन्सुलेशन और एक वाष्प-नियंत्रण परत जोड़ा गया।
अब: शीत-जलवायु डिफ़ॉल्ट रूप से उन्नत दीवार मेकअप के साथ जहाज बनाती है - हमें गंतव्य बताएं और हम इसके लिए निर्दिष्ट करते हैं।
केस 02 स्टैकिंग और ट्रांजिट लोड के तहत कोने के कनेक्शन पर वेल्ड क्रैकिंग सुलझ गया
हमने क्या देखा
बार-बार स्टैकिंग और लंबी दूरी के ट्रांज़िट के तेज़ होने के बाद कुछ कोने के वेल्ड पर हेयरलाइन टूट रही है।
मूल कारण
तनाव कोने के विस्तार पर केंद्रित था, और वेल्डर के बीच वेल्ड की गुणवत्ता भिन्न थी - कमजोर जोड़ पहले विफल हो गए।
हमने क्या बदला
कोने के विवरण को सुदृढ़ किया, वेल्ड प्रक्रिया को मानकीकृत किया, और इकाइयों के लाइन छोड़ने से पहले वेल्ड के बाद दृश्य जांच को जोड़ा।
अब: कोनों का निरीक्षण एक निश्चित चेकलिस्ट के अनुसार किया जाता है और प्रबलित विवरण मानक है।
केस 03 लंबे समुद्री माल ढुलाई के बाद दरवाजे और खिड़कियां बंधन सुलझ गया
हमने क्या देखा
मुट्ठी भर इकाइयाँ ऐसे दरवाज़ों या खिड़कियों के साथ आईं जो समुद्र में कई हफ्तों तक रहने के बाद चिपक गईं या साफ नहीं हुईं।
मूल कारण
पारगमन के दौरान संरचना लचीली और मुड़ी हुई थी, जिससे फ्रेमों को चौकोर से बाहर फेंकने के लिए पर्याप्त खुले स्थान बने हुए थे।
हमने क्या बदला
दरवाज़े और खिड़की के फ़्रेमों को कड़ा किया गया, हटाने योग्य ट्रांज़िट ब्रेसिंग जोड़ी गई, और प्रेषण से पहले जिग पर प्रत्येक उद्घाटन को चौकोर किया गया।
अब: शिपिंग के लिए खुले स्थानों को तैयार किया जाता है और कारखाने में वर्ग के लिए जाँच की जाती है - वे आगमन पर काम करते हैं।
केस 04 तैनात विस्तार योग्य पंखों में फर्श उछाल सुलझ गया
हमने क्या देखा
सुसज्जित और कब्जे में होने पर शुरुआती विस्तार योग्य इकाइयों के खुले पंखों में ध्यान देने योग्य वसंत और उछाल।
मूल कारण
फ़्लोर जॉइस्ट कैंटिलीवर विंग के लिए बहुत दूर तक फैला हुआ था, जब यह वास्तविक, लाइव लोड ले जाता था - खड़े होने के लिए पर्याप्त कठोर, ठोस महसूस करने के लिए पर्याप्त कठोर नहीं।
हमने क्या बदला
जॉयस्ट स्पेसिंग को कड़ा किया और पंखों में एक गहरे फर्श अनुभाग का उपयोग किया, फिर साइन-ऑफ से पहले लोड के तहत विक्षेपण की दोबारा जांच की।
अब: विस्तार योग्य फर्श को लोड किए गए विस्तार के लिए डिज़ाइन किया गया है, इसलिए तैनात विंग कोर के समान ठोस लगता है।
केस 05 तटीय नमक-कोहरे में कोटिंग ब्लिस्टरिंग और प्रारंभिक जंग सुलझ गया
हमने क्या देखा
पेंट के फफोले और सतह पर जंग के धब्बे तट पर स्थित इकाइयों पर जल्दी दिखाई देते हैं, खासकर किनारों और फिक्सिंग पर।
मूल कारण
मानक कोटिंग प्रणाली लगातार नमक-कोहरे के लिए नहीं बनाई गई थी, और कटे हुए किनारों और वेल्ड पर जहां जंग शुरू होती है, वहां कवरेज पतला था।
हमने क्या बदला
तटीय आदेशों के लिए उचित किनारे की तैयारी और गैल्वनाइज्ड फास्टनरों के साथ एक उन्नत समुद्री कोटिंग प्रणाली की पेशकश करें।
अब: यदि आप हमें बताते हैं कि यह एक तटीय स्थल है, तो हम समुद्री-ग्रेड कोटिंग विशिष्टता उद्धृत करते हैं शुरुआत से।

अंतिम कॉन्फ़िगरेशन की पुष्टि उत्पादन से पहले अनुमोदित डेटाशीट, सिंगल-लाइन आरेख, कैबिनेट व्यवस्था चित्र और परियोजना मानकों से की जाती है।

हम उन्हें पहले कैसे पकड़ें
उपरोक्त प्रत्येक दोष इसी पाश से निकला है।

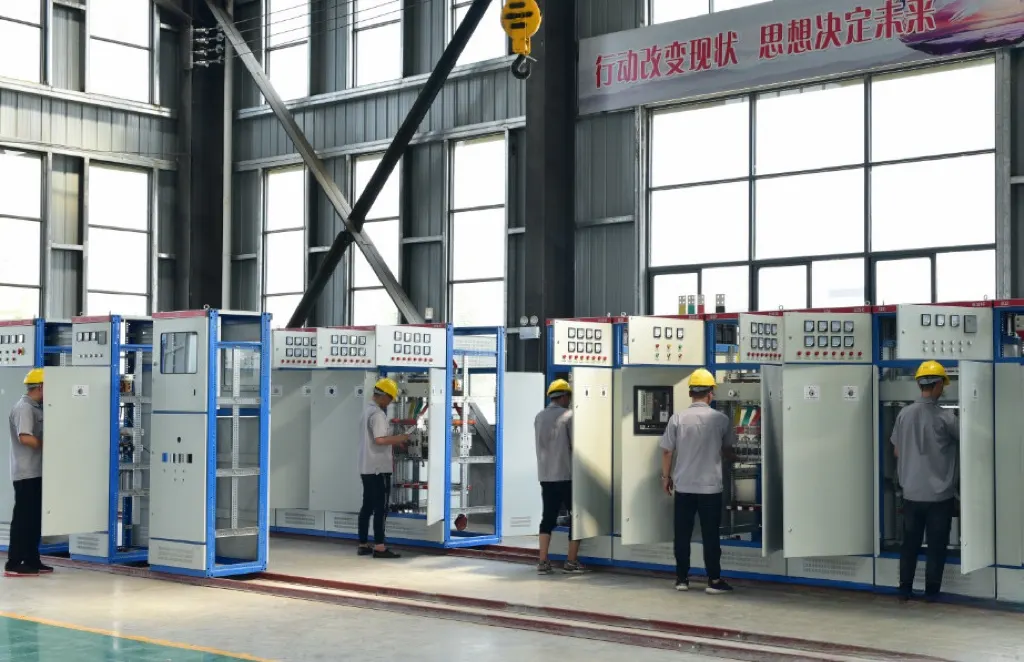
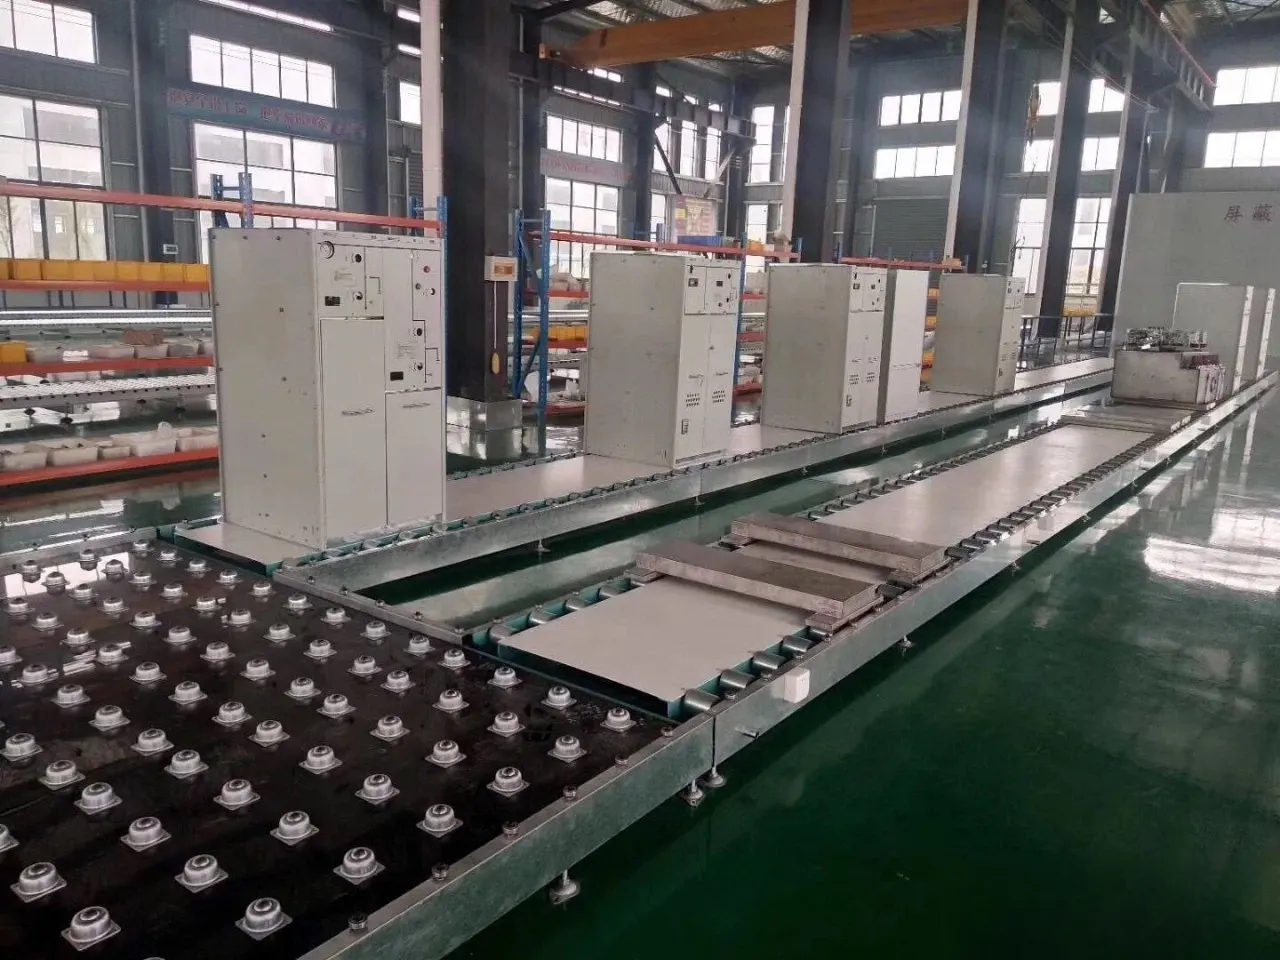
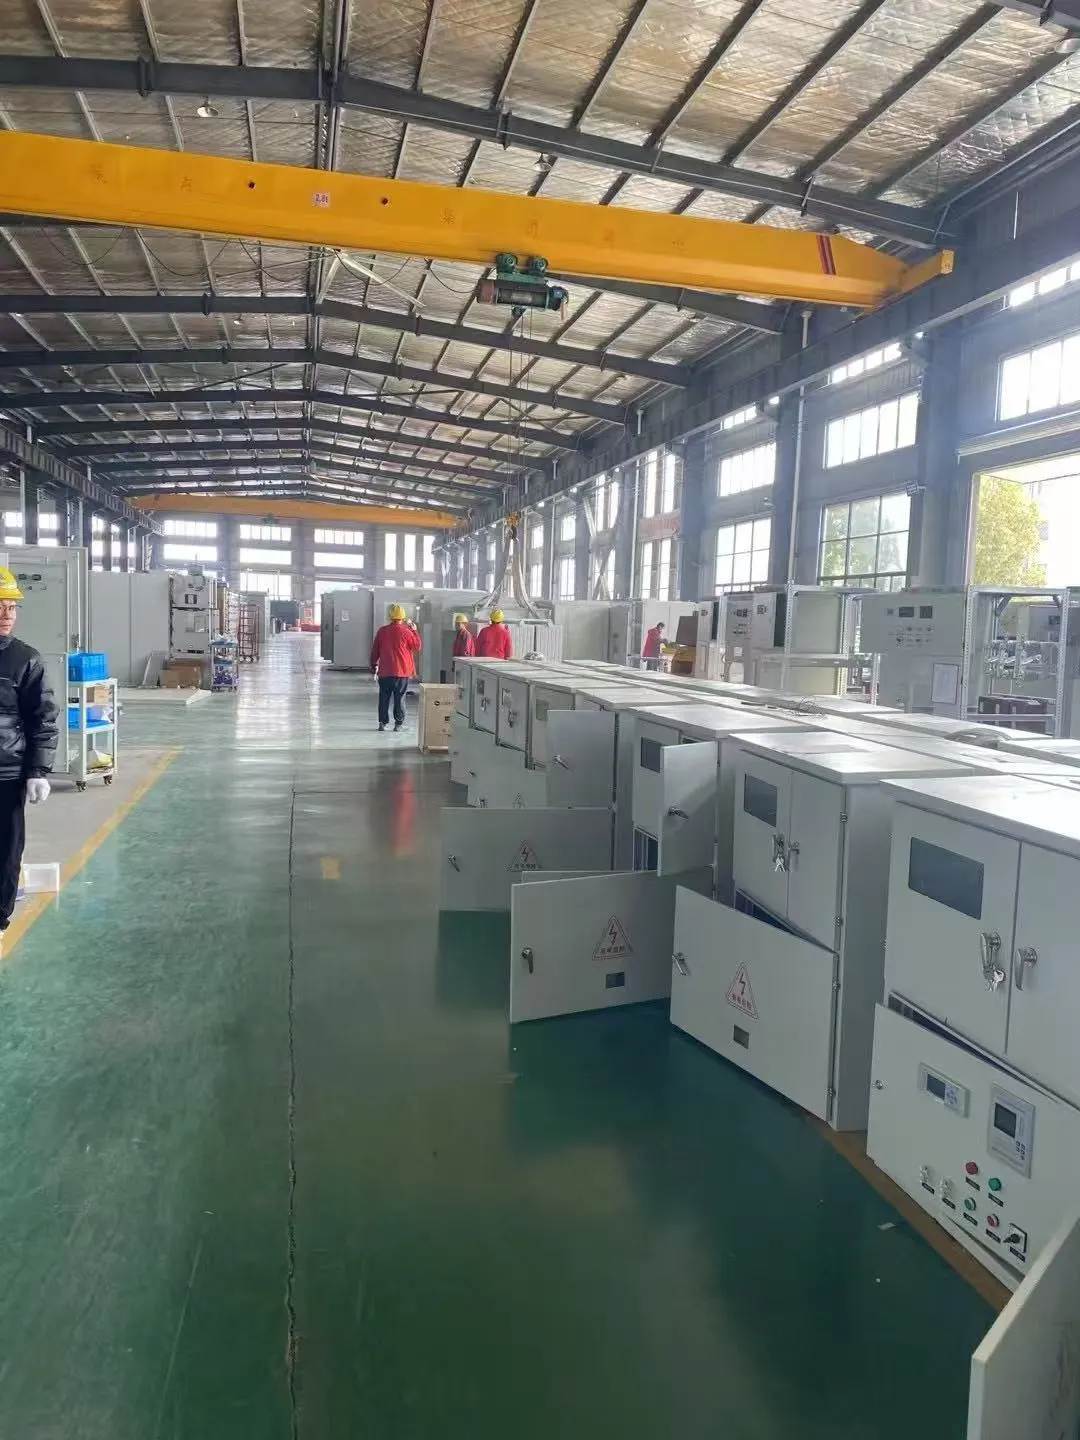
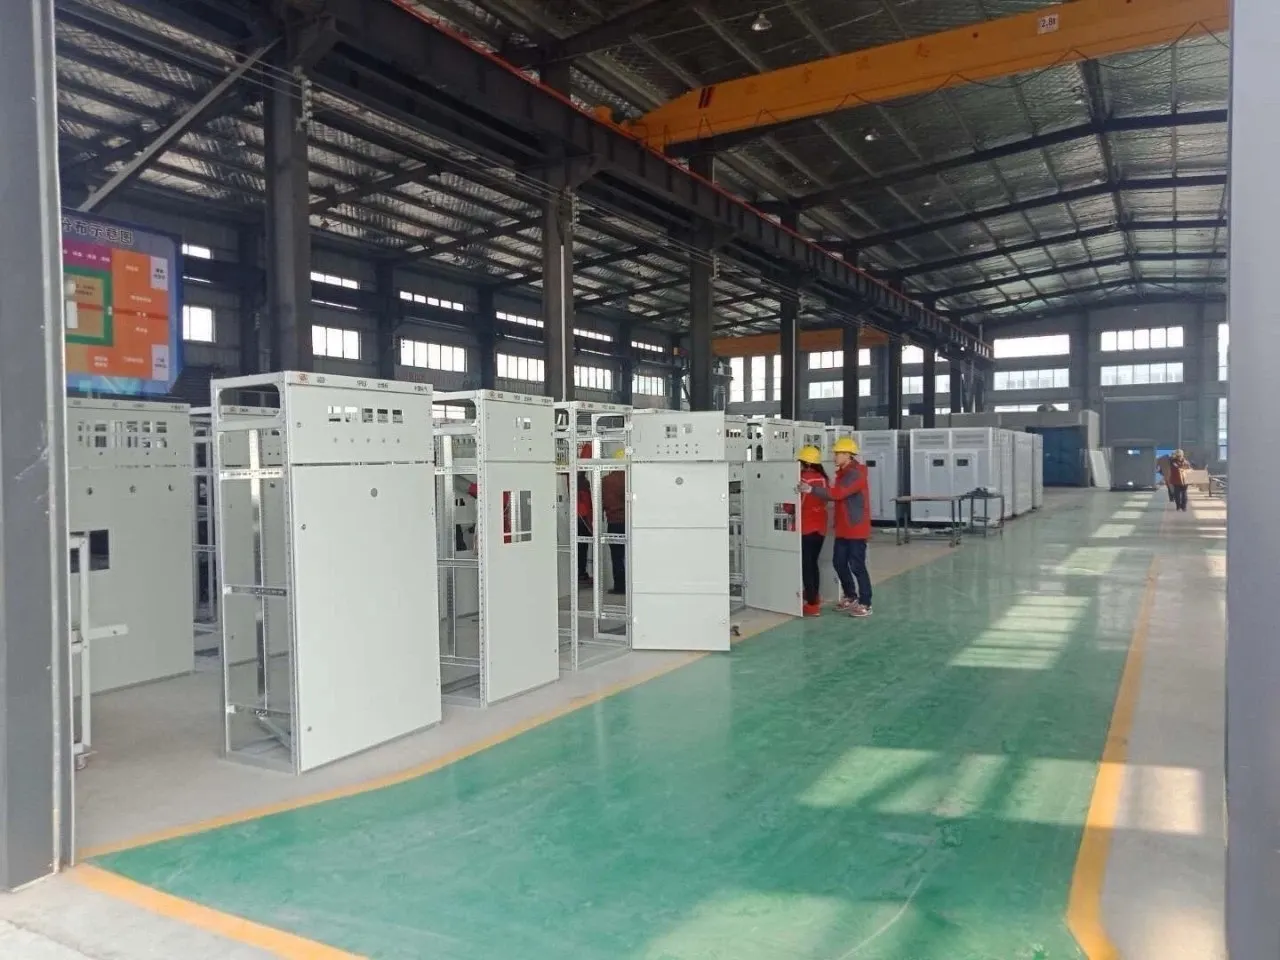
फ़ैक्टरी-साइड कार्य में पुष्टि किए गए दायरे के अनुसार उपकरण असेंबली, सेकेंडरी वायरिंग, नियमित निरीक्षण, आउटगोइंग निरीक्षण, पैकिंग और दस्तावेज़ तैयार करना शामिल हो सकता है।

चरण 01
प्रोटोटाइप और तनाव-परीक्षण
प्रत्येक नया मॉडल पेश होने से पहले बनाया और आगे बढ़ाया जाता है - हम जानबूझकर इसे तोड़ने की कोशिश करते हैं।
चरण 02
भार, पारगमन और जलवायु जांच
डिज़ाइन के इरादे के अनुसार स्टैकिंग, शिपिंग मूवमेंट और गंतव्य की जलवायु की जाँच की जाती है।
चरण 03
प्रारंभिक फ़ील्ड इकाइयाँ देखें
हम वास्तविक परिनियोजन में किसी मॉडल की पहली इकाइयों का अनुसरण करते हैं और जो हम चूक गए उसके लिए ध्यान से सुनते हैं।
चरण 04
इसे वापस विशिष्टता में लिखें
प्रत्येक फिक्स एक ड्राइंग परिवर्तन और एक चेकलिस्ट लाइन बन जाता है - इसलिए अगली इकाई इसके साथ निर्मित होती है।
पाश बिंदु है. यह वह जगह भी है जहां हमारी वेल्डिंग, कोटिंग और लोड जांच होती है - देखें कि गुणवत्ता नियंत्रण कैसे लाइन चलाता है। QC कैसे काम करता है
कंपनी के अंदर
बाकी देखें कि हम कैसे काम करते हैं।

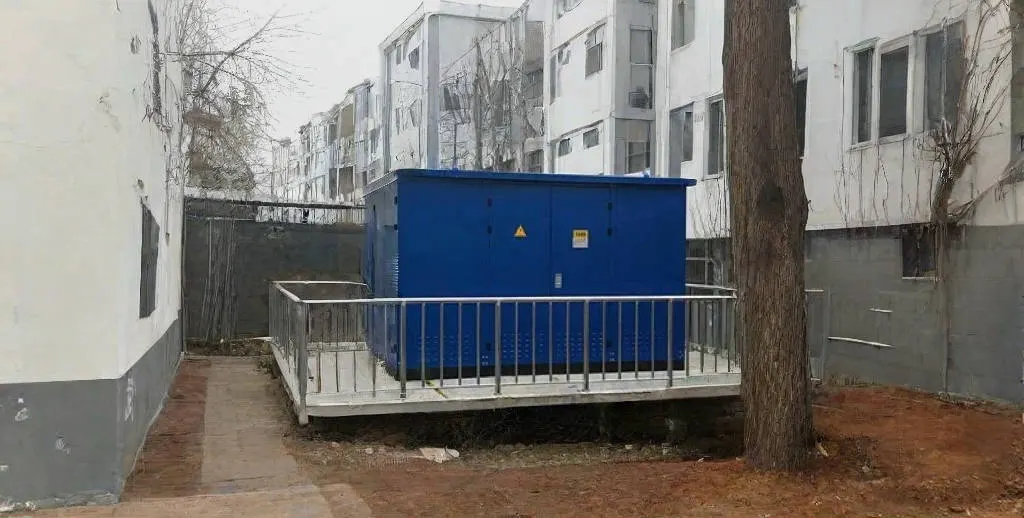
बाहरी या साइट-साइड उपकरण के लिए, आरएफक्यू चरण के दौरान आईपी सुरक्षा, संक्षारण वातावरण, वेंटिलेशन, नींव, केबल प्रविष्टि और रखरखाव पहुंच को स्पष्ट करें।

हम पहले से ही जानते हैं कि कहां गलती हो सकती है
तो हमें अपनी साइट बताएं - हम इसके बारे में अनुमान लगाएंगे।

जेएसजीके उत्पाद चयन, योजना की पुष्टि, फैक्टरी समन्वय और विद्युत वितरण उपकरण ऑर्डर के लिए दस्तावेज़ीकरण के साथ परियोजना खरीदारों का समर्थन करता है।

हमारी टीम पुष्टि किए गए प्रोजेक्ट दायरे के अनुसार कैबिनेट लेआउट, तकनीकी डेटाशीट, निरीक्षण रिकॉर्ड और वितरण दस्तावेज़ तैयार कर सकती है।

चित्र, मैनुअल और परीक्षण रिकॉर्ड

उत्पाद सिंहावलोकन

जेएसजीके सबस्टेशनों, स्विचगियर रूम, औद्योगिक सुविधाओं और नई ऊर्जा परियोजना स्थलों के लिए सीखे गए सबक और जोखिम निवारण की आपूर्ति करता है।
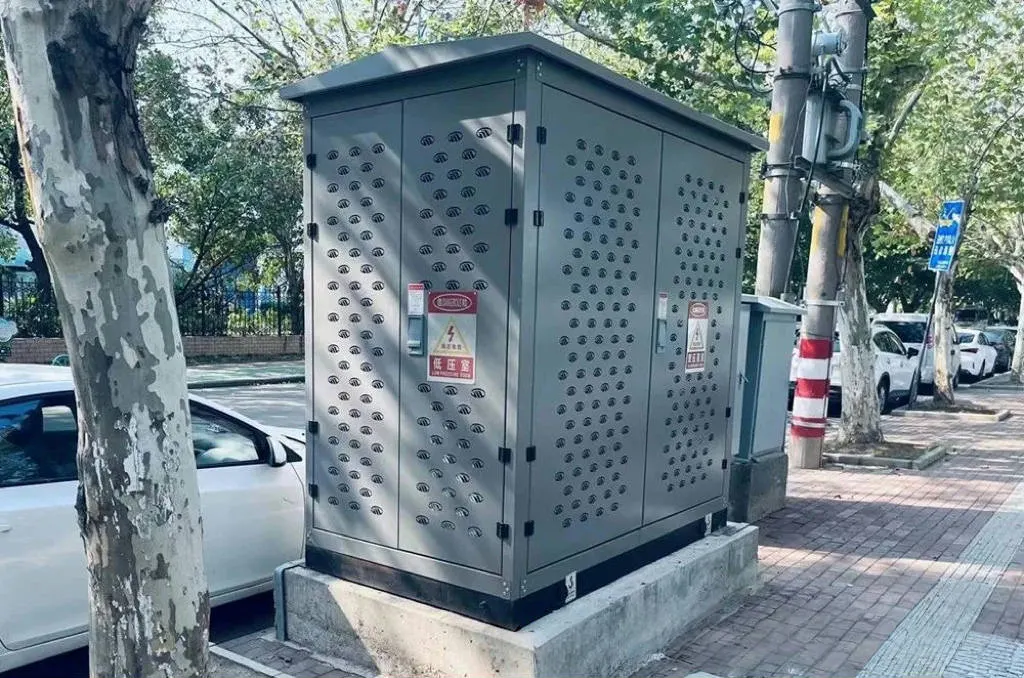
सामग्री की जांचऑर्डर कॉन्फ़िगरेशन के अनुसार स्टील, पैनल, छत, फर्श और फिनिश सामग्री की समीक्षा की जाती है।
ढाँचा कार्यफ्रेम, वेल्डिंग, बेंडिंग, कनेक्टर और कोटिंग विवरण की जांच मॉडल द्वारा की जाती है।
विधानसभा समीक्षापैकिंग से पहले कैबिनेट पार्ट्स, प्रोटेक्शन रिले रूम, इलेक्ट्रिकल और एक्सेसरी पैकेज का मिलान किया जाता है।
प्री-लोड जांचशिपमेंट से पहले मात्रा, बंडल लेबल, स्पेयर पार्ट्स और पैकिंग अनुक्रम की समीक्षा की जाती है।
दस्तावेज़ निर्यात करेंखरीदार और गंतव्य हैंडओवर के लिए तस्वीरें, पैकिंग विवरण और दस्तावेज़ व्यवस्थित किए जाते हैं।
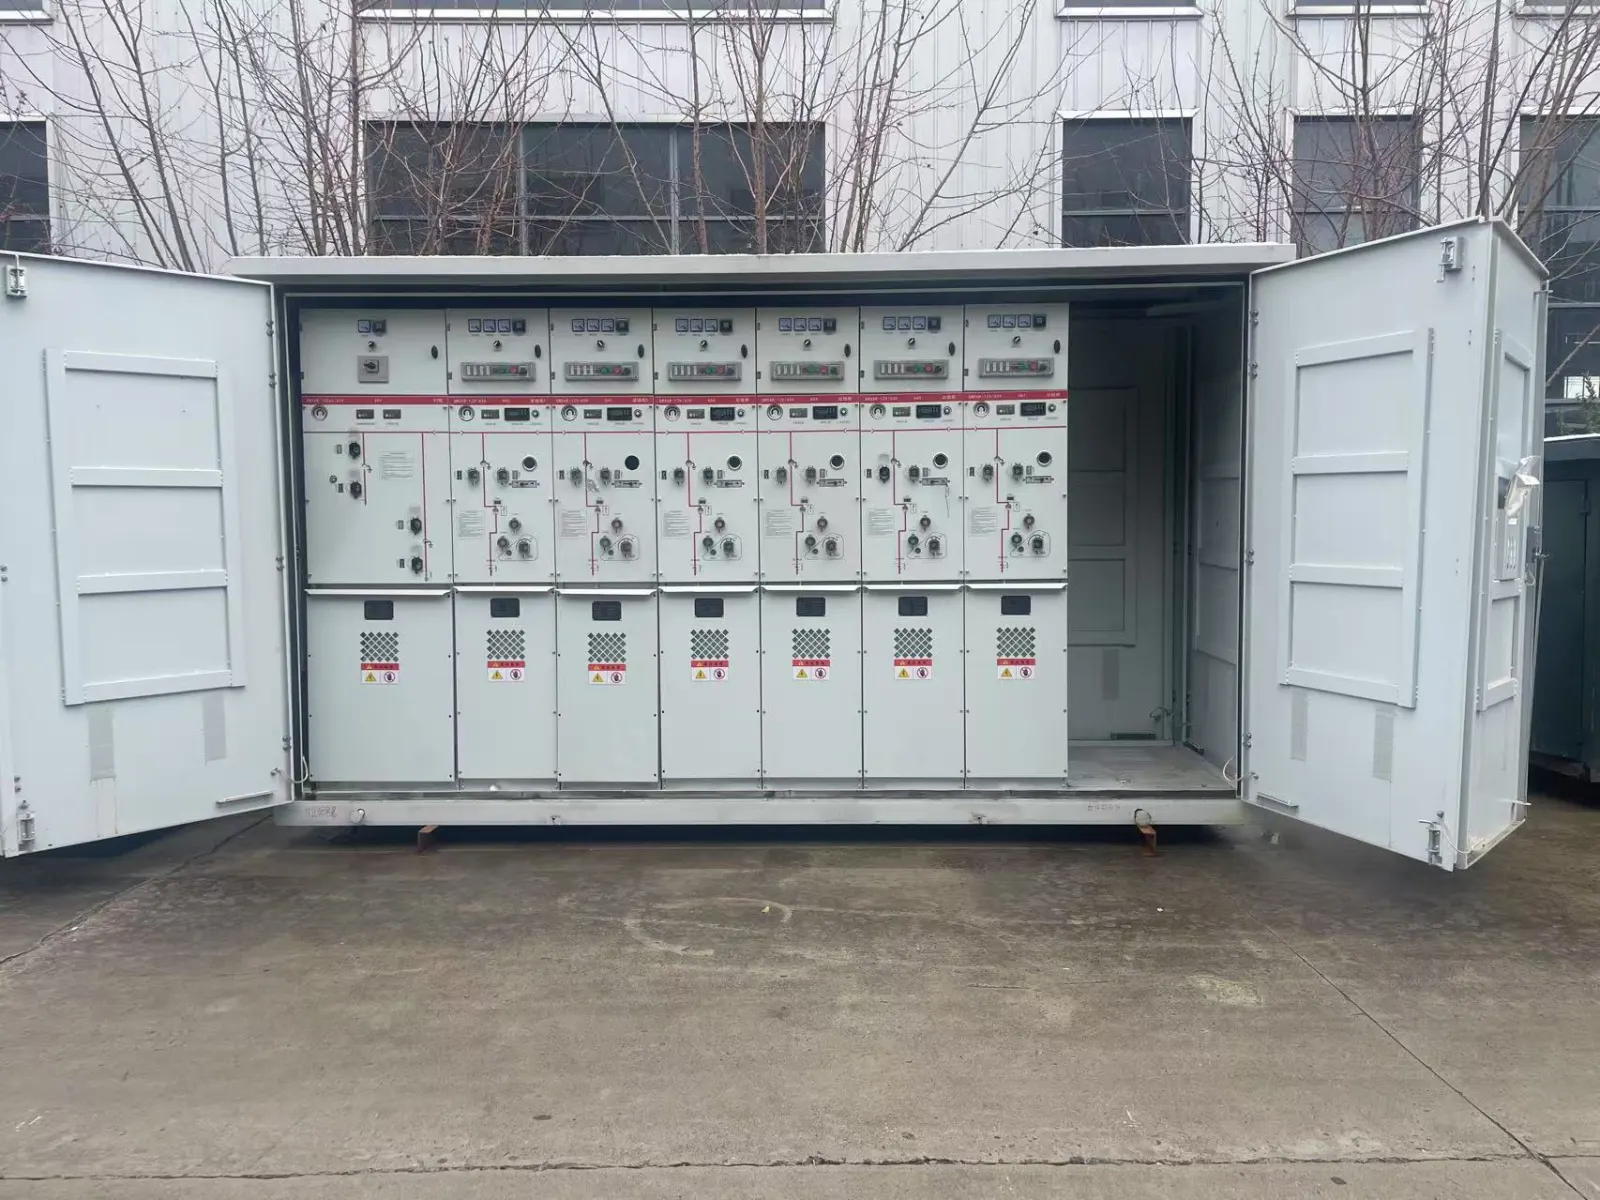
सीखे गए सबक और जोखिम निवारण - जेएसजीके उपकरण फोटो
सीखे गए सबक और जोखिम निवारण - जेएसजीके उपकरण फोटो सीखे गए सबक और जोखिम निवारण - जेएसजीके उपकरण फोटो